REMOTE REVIEW / 極座標プロッター・八時間 × 5
読めない五つ
FIVE KINDS
OF UNREADABLE
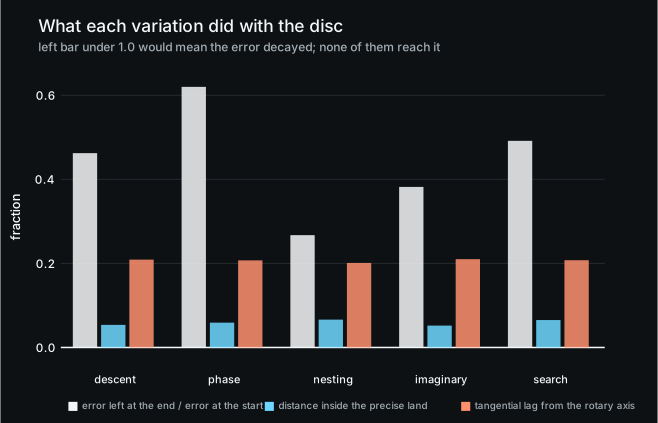
回転する円盤。中心を通る直動レール。金属に触れるのは工具の先端一点だけ。 この機構で「知性とは何か」と「人間が読めない知性の世界とはどういうものか」を 五通りに書いた。それぞれ八機械時間、720 m。運動の規則は 八時間版から import していて同一である。
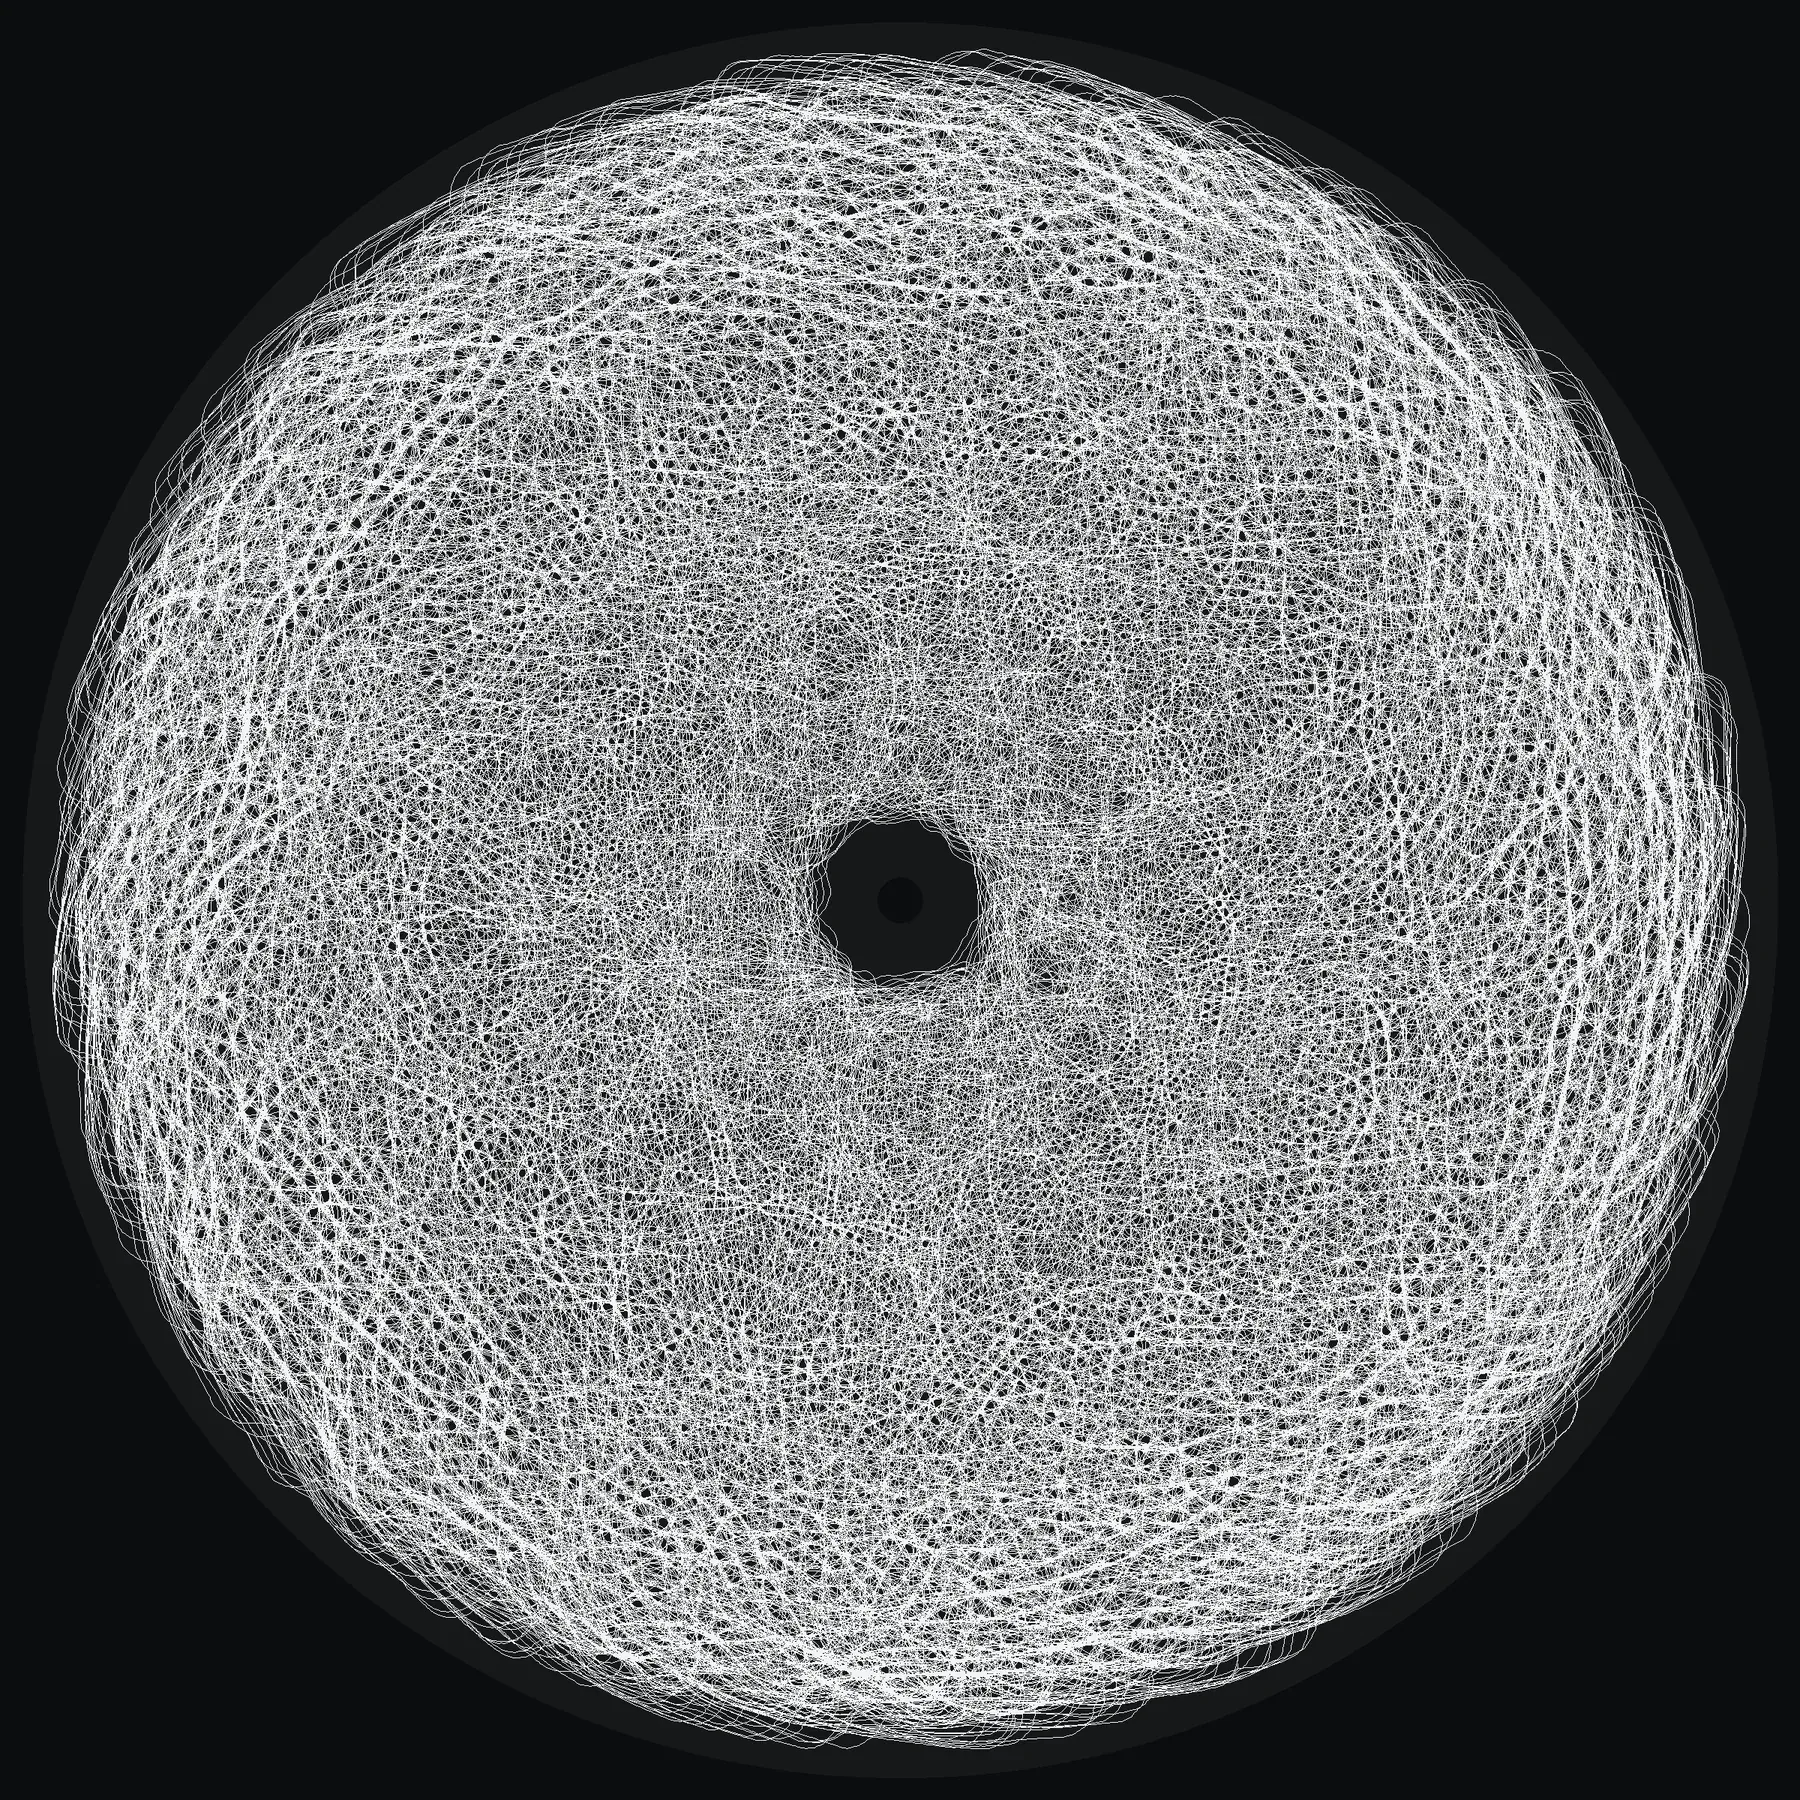
円盤は、丸くなった板ではない
A3 の平板では、どこも同じ場所だった。円盤は違う。そしてその違いは装飾ではなく、 軸から出てくる。
回転軸は 2π/3200 のマイクロステップで動く。1ステップが工具を接線方向へ運ぶ距離は r·Δθ — 外周(r=195)で 0.383 mm、r=10 で 0.020 mm。溝には幅があるので、 機構が工具そのものより細かく位置を決められるようになる半径が存在する。
この境界は工具の仕様から決まり、私が選べるものではない。ドラッグ式の ダイヤモンド針が引く溝の幅は 0.05〜0.15 mm で、既定はその中央の 0.10 mm。 境界はそれを Δθ で割った半径にすぎない。溝が仕様の下端 0.05 mm なら境界は 25.5 mm(面積 1.6%)、 上端 0.15 mm なら 76.4 mm(15.3%)まで動く。つまり「精密な土地の広さ」は アルゴリズムでもデータでもなく、針の太さが決めている。
結果として円盤は単に「外が粗く中が細かい」のではなく、非等方である。 外周では、半径方向には正確なまま、接線方向にだけ鈍い。だから同じ規則を使っていても、 立っている場所によって手跡が変わる — ただしその変わり方は、 最初にここへ書いたものとは違っていた(方向の偏りは境界の規則が作り、 軸のほうは細部を消す。測り直した結果は「正直に書いておくこと」にある)。
もう一つ、平板には無いものがある。θ は巡る。平板の線が自分の過去に 出会うのは偶然だった。円盤では一回転ごとに、必然的に同じ角度へ戻ってくる。 予測が、はじめて何かについての予測になる。
知性とは何か — 平板で終わってしまった理由
八時間版に置いた答えはこうだった。知性とは、自分の消せない軌跡を読みながら進むことであり、 進み方を変えるのは成功ではなく予測が外れた瞬間だけである。
これは半分しか正しくなかった。十日で時間を10倍にしても先は無く、 他人の傷で機械を8台にしても先は無かった。 誤差からしか学べない知性は、世界を印で埋め尽くした時点で終わる。 八時間で驚きは 34分の1になり、線は曲がるのをやめた。
なぜ終わったのかを正確に言うと、こうである。 平板では、身体が思考を裏切らなかった。機械が意図した通りに金属は刻まれた。 だから世界は完全に予測可能になり、思考は止まった。
円盤では、身体が意図を裏切る。回転軸の量子化により、機械が求めた形の約2割は 金属に届かない。平均して工具幅の 2.5倍粗い刻みでしか位置を指定できていない。 自分の意図を実行できない身体は、自分の痕跡を予測しきれない身体である。
五つの読めなさ
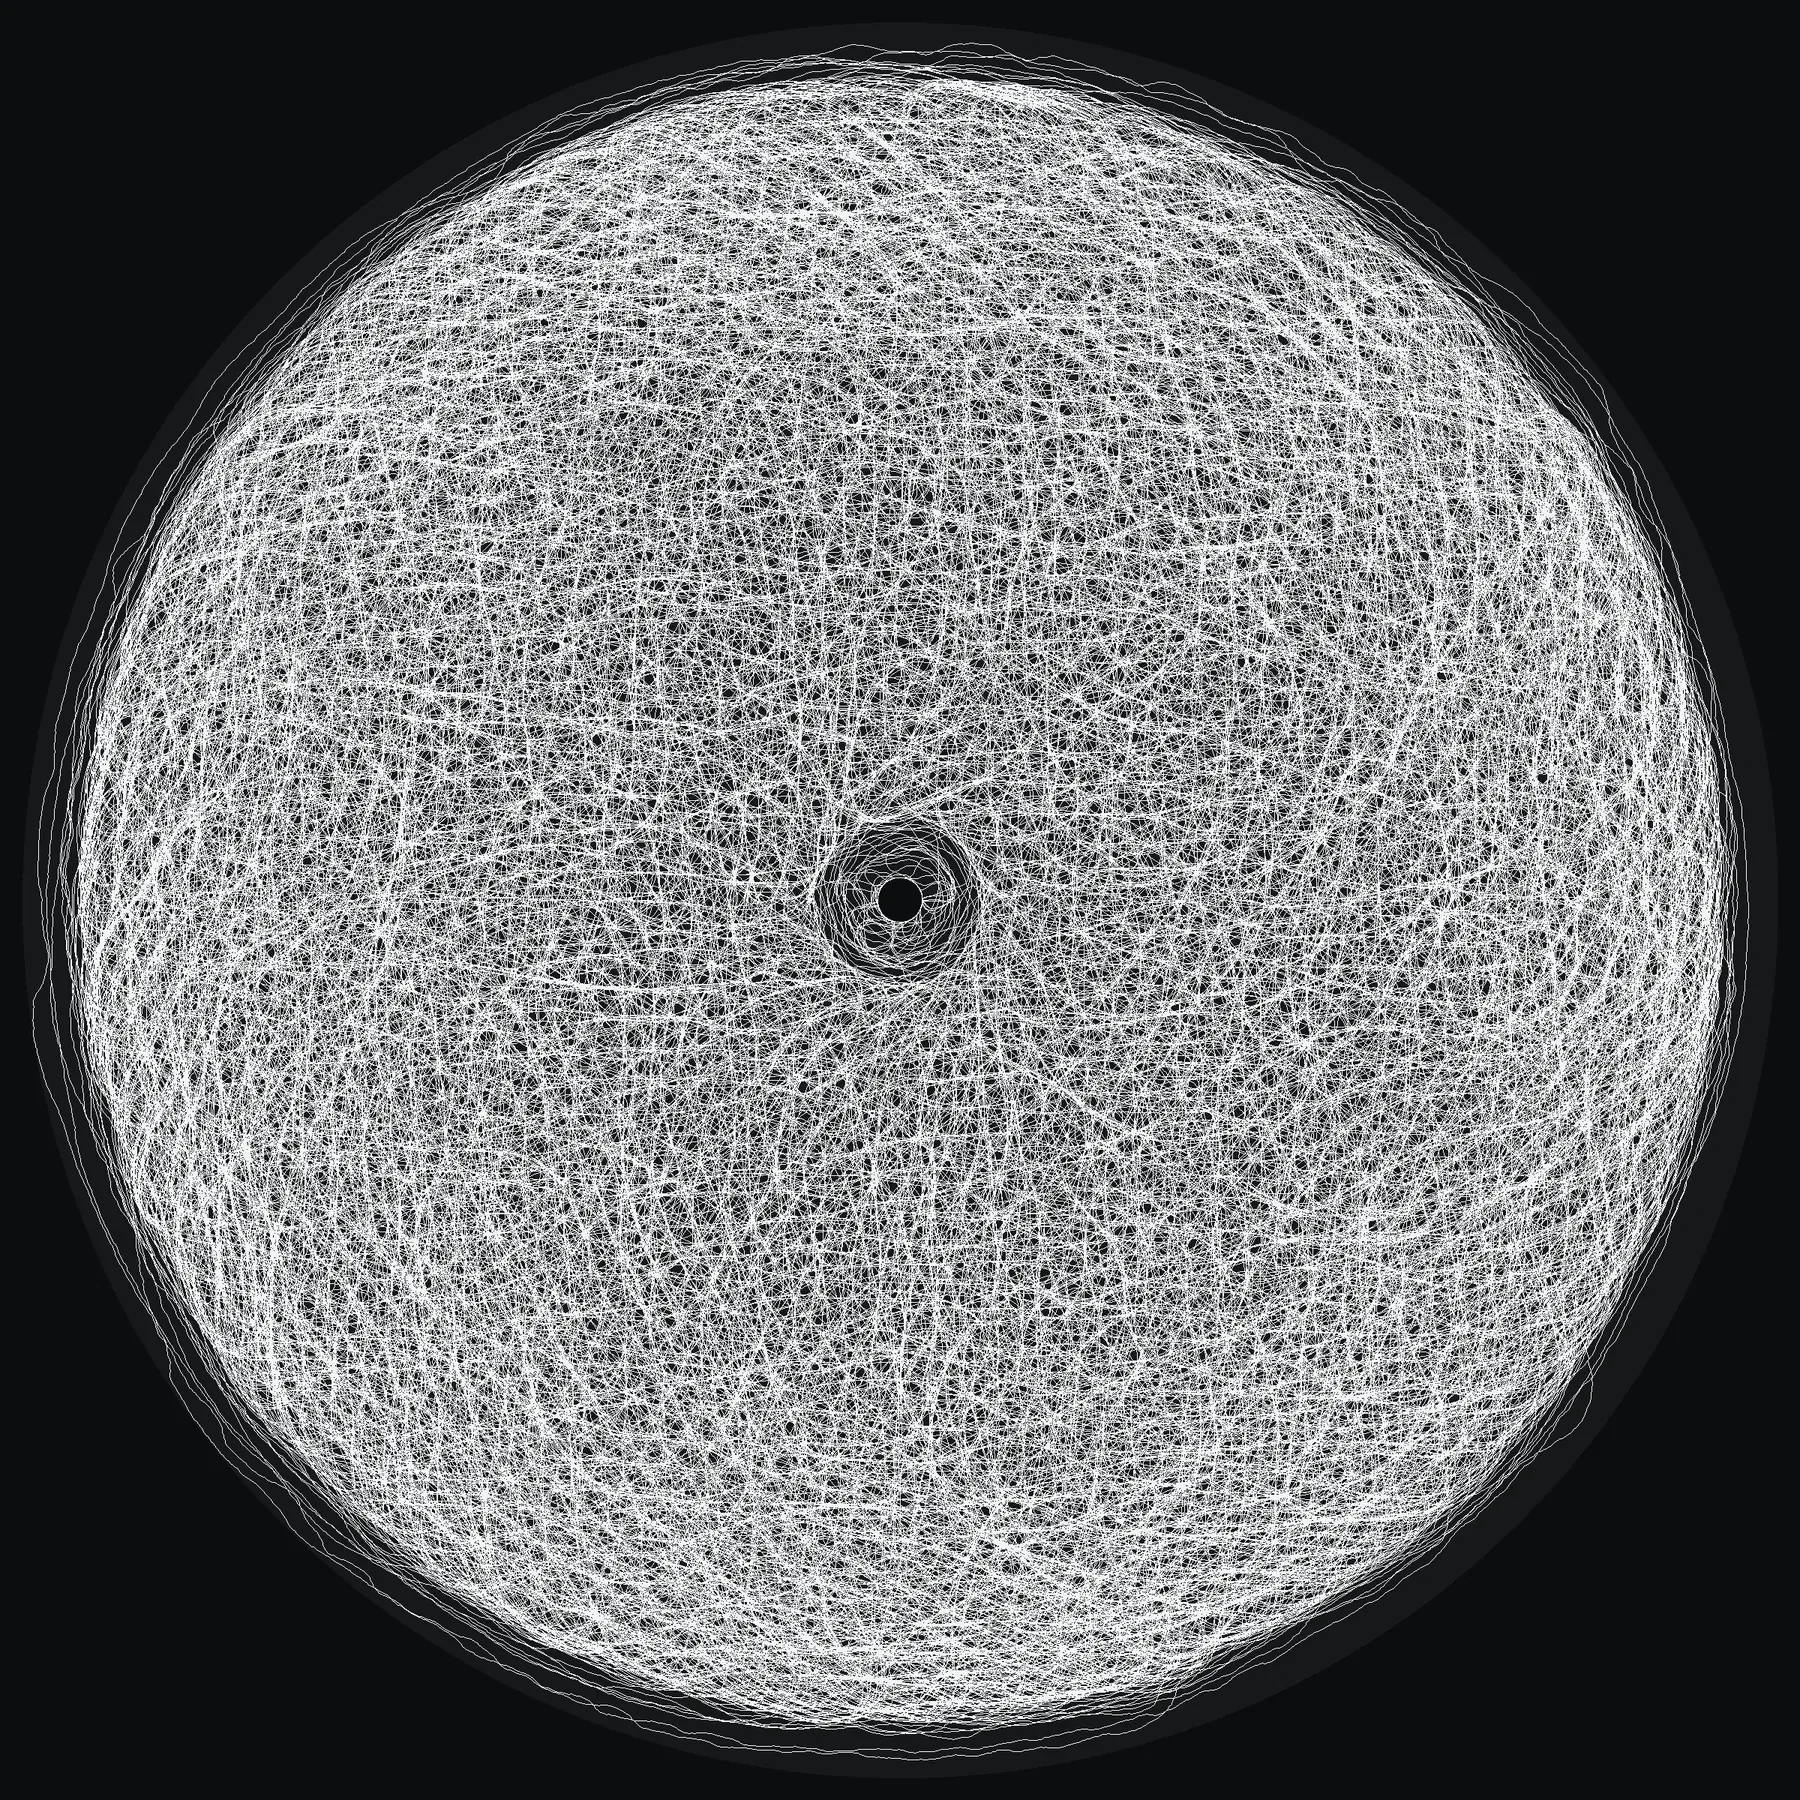
五つは同じ基底の規則を共有する — 金属を読み、予測し、外れた分だけ学び、外れた大きさだけ曲がる。 目標も報酬も適合度も無い。違うのは「何を読めなくするか」である。
I. descentスケールによる読めなさ
感覚器の大きさを半径に比例させる。外周では広く粗く読み、中心では狭く細かく読む。 機構が r·Δθ しか分解できないのだから、それより細かく読むのは自分が決して行使できない 情報を読むことになる。
読めない理由: 同じ図を見ても、機械にとっては場所ごとに別の細かさの世界だった。 どの部分を機械が「詳しく」見ていたかは、痕跡から復元できない。
II. phase遅延による読めなさ
予測の対象を「前方の金属」から「一回転後、戻ってくる角度の金属」に変える。 主張が立てられてから検証されるまでに、円盤が丸ごと一周する。
読めない理由: 表面には、いつ立てられた予測がどの傷で答えられたのかが残らない。 時間の対応関係が消える。
III. nesting自己相似による読めなさ
直近の旋回の列を身振りとして記憶し、いまの半径が許すスケールで再生する。 中心で覚えた細かい身振りは外周では鈍って出る。外周の鈍い版は、内側へ戻ると再び鋭くなる。
読めない理由: 部分と全体が同じ身振りなので、切り出しを見てもどの倍率にいるのか 分からない。
IV. imaginary原理的な読めなさ
重み・特徴・誤差を複素数にする。極座標は複素平面 z = reiθ でネイティブに扱えるからである。 そして実部だけが工具を動かす。虚部は学習にしか使われない。
読めない理由: 虚部の誤差は平均 0.0341 — 実部と同じ桁の大きさを持つ。 それが一度も金属に触れない。思考の半分が、原理的に痕跡を残せない。
V. search消去による読めなさ
毎ステップ六つの方向を評価し、いまのモデルが最も外れる方へ進む。 目標に向かうのではなく、自分の無知に向かって舵を切る。
読めない理由: 八時間で 600万の候補を捨てた。 表面に残るのは選ばれた一本だけである。「内部では無限に生成と修正を繰り返せる計算機が、 物質の上では一回きりの決定を積み重ねていく」— その捨てられた側は、どこにも無い。
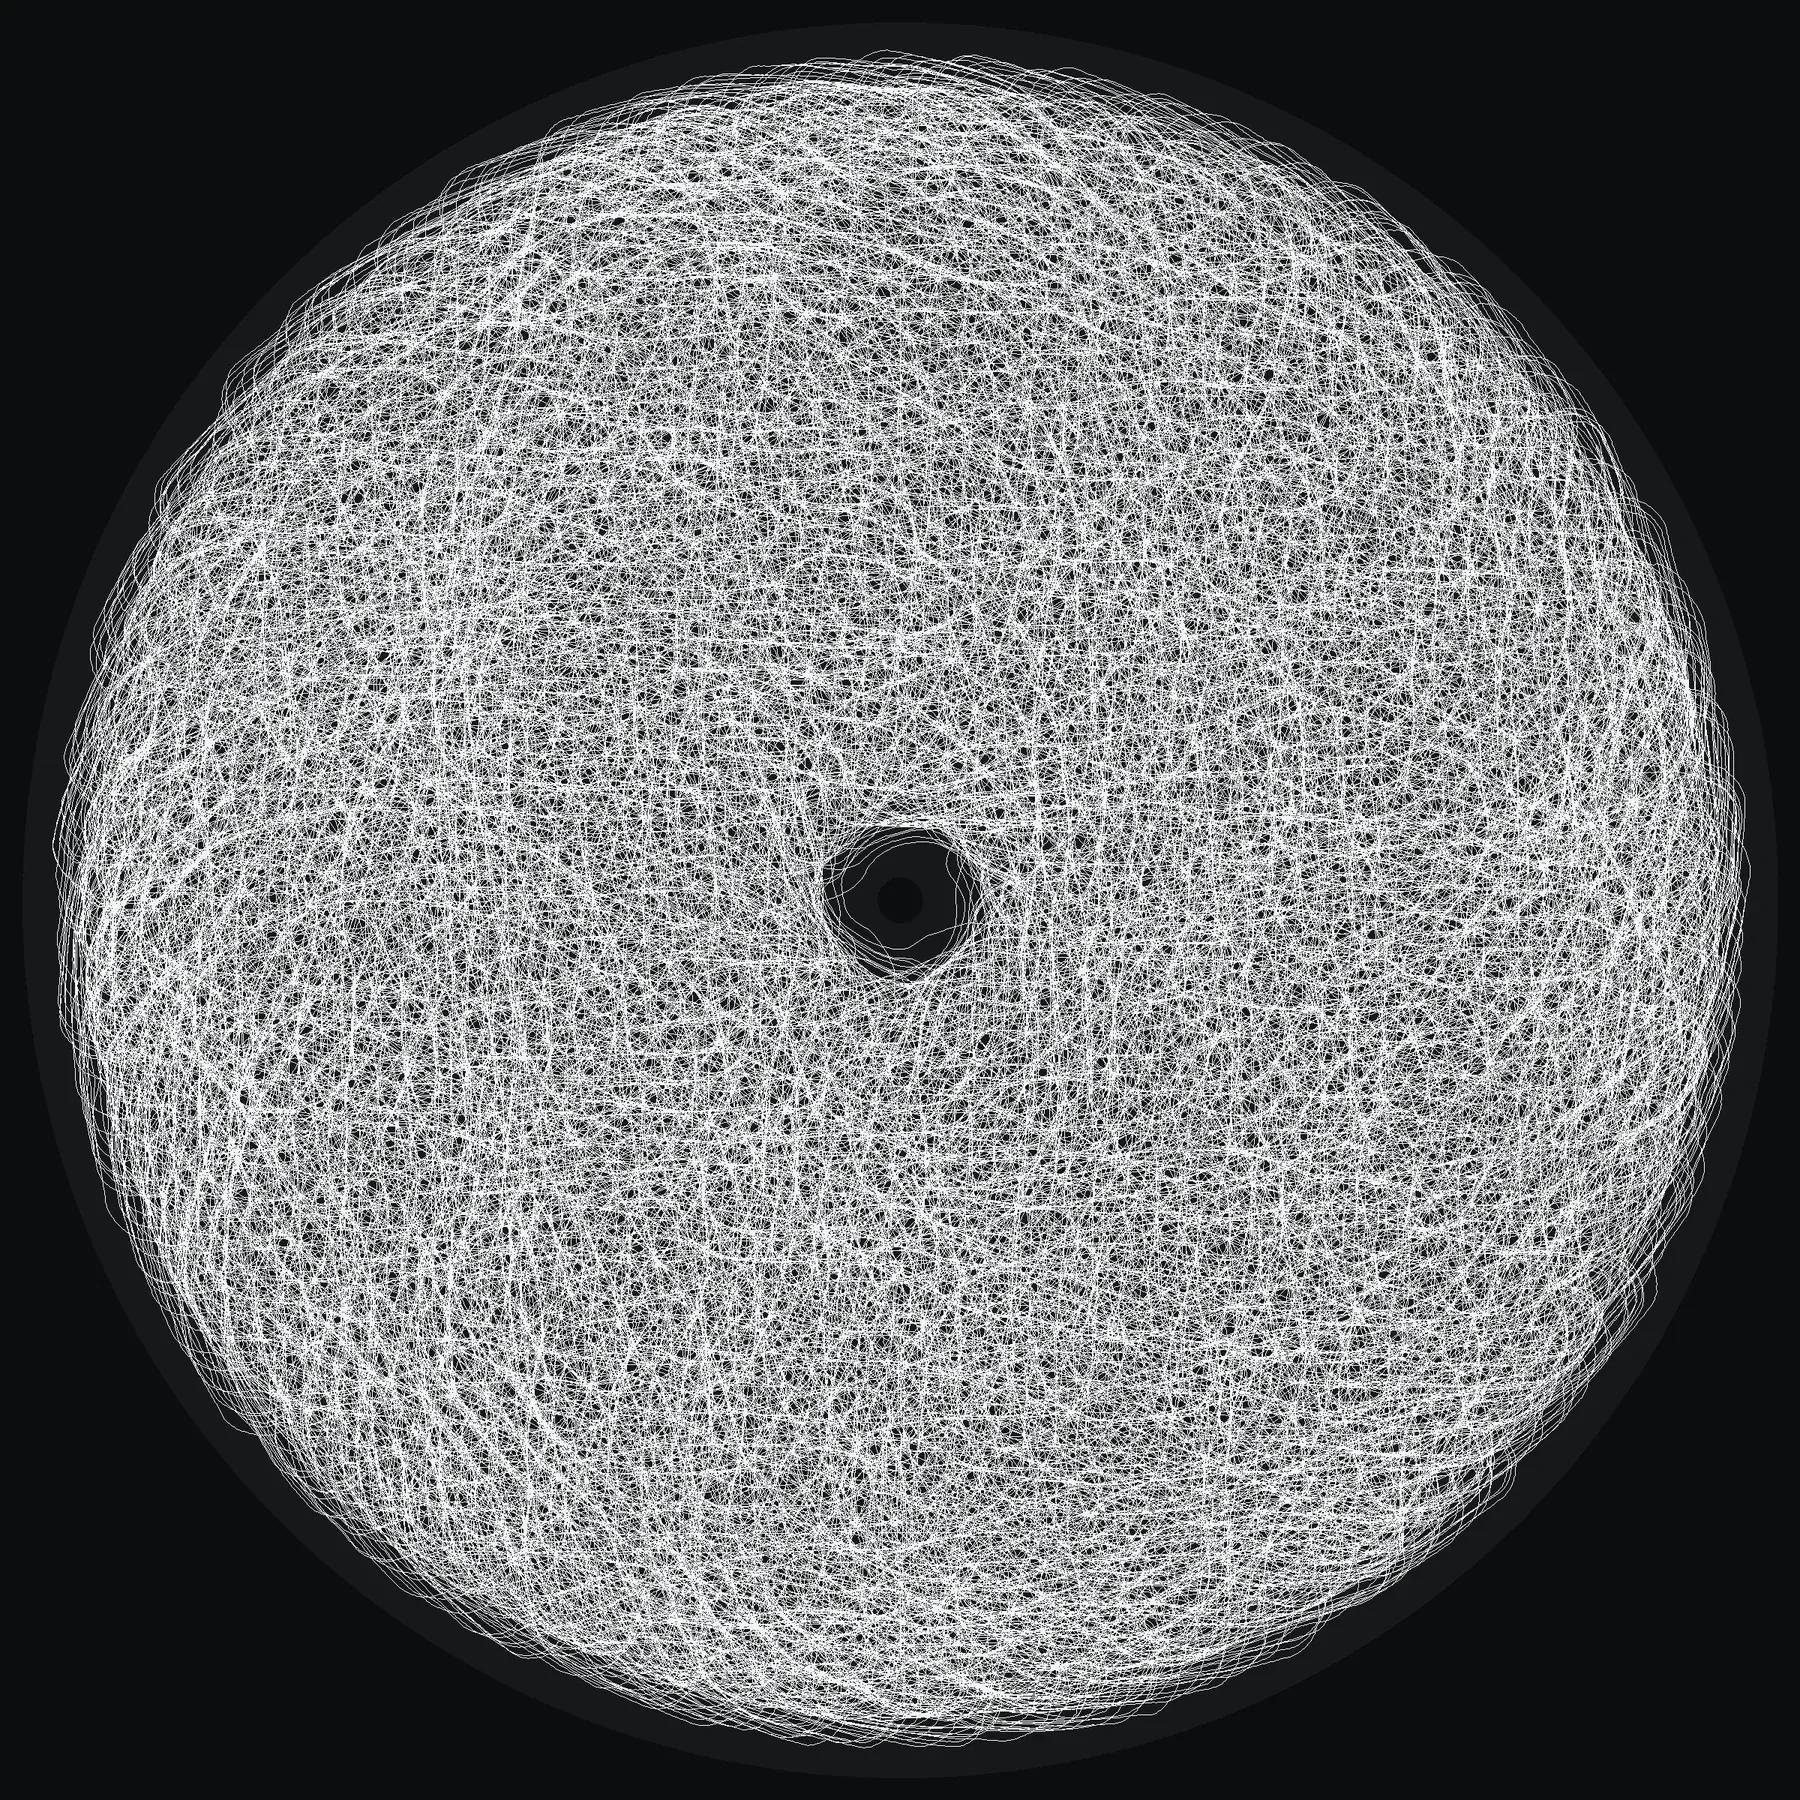
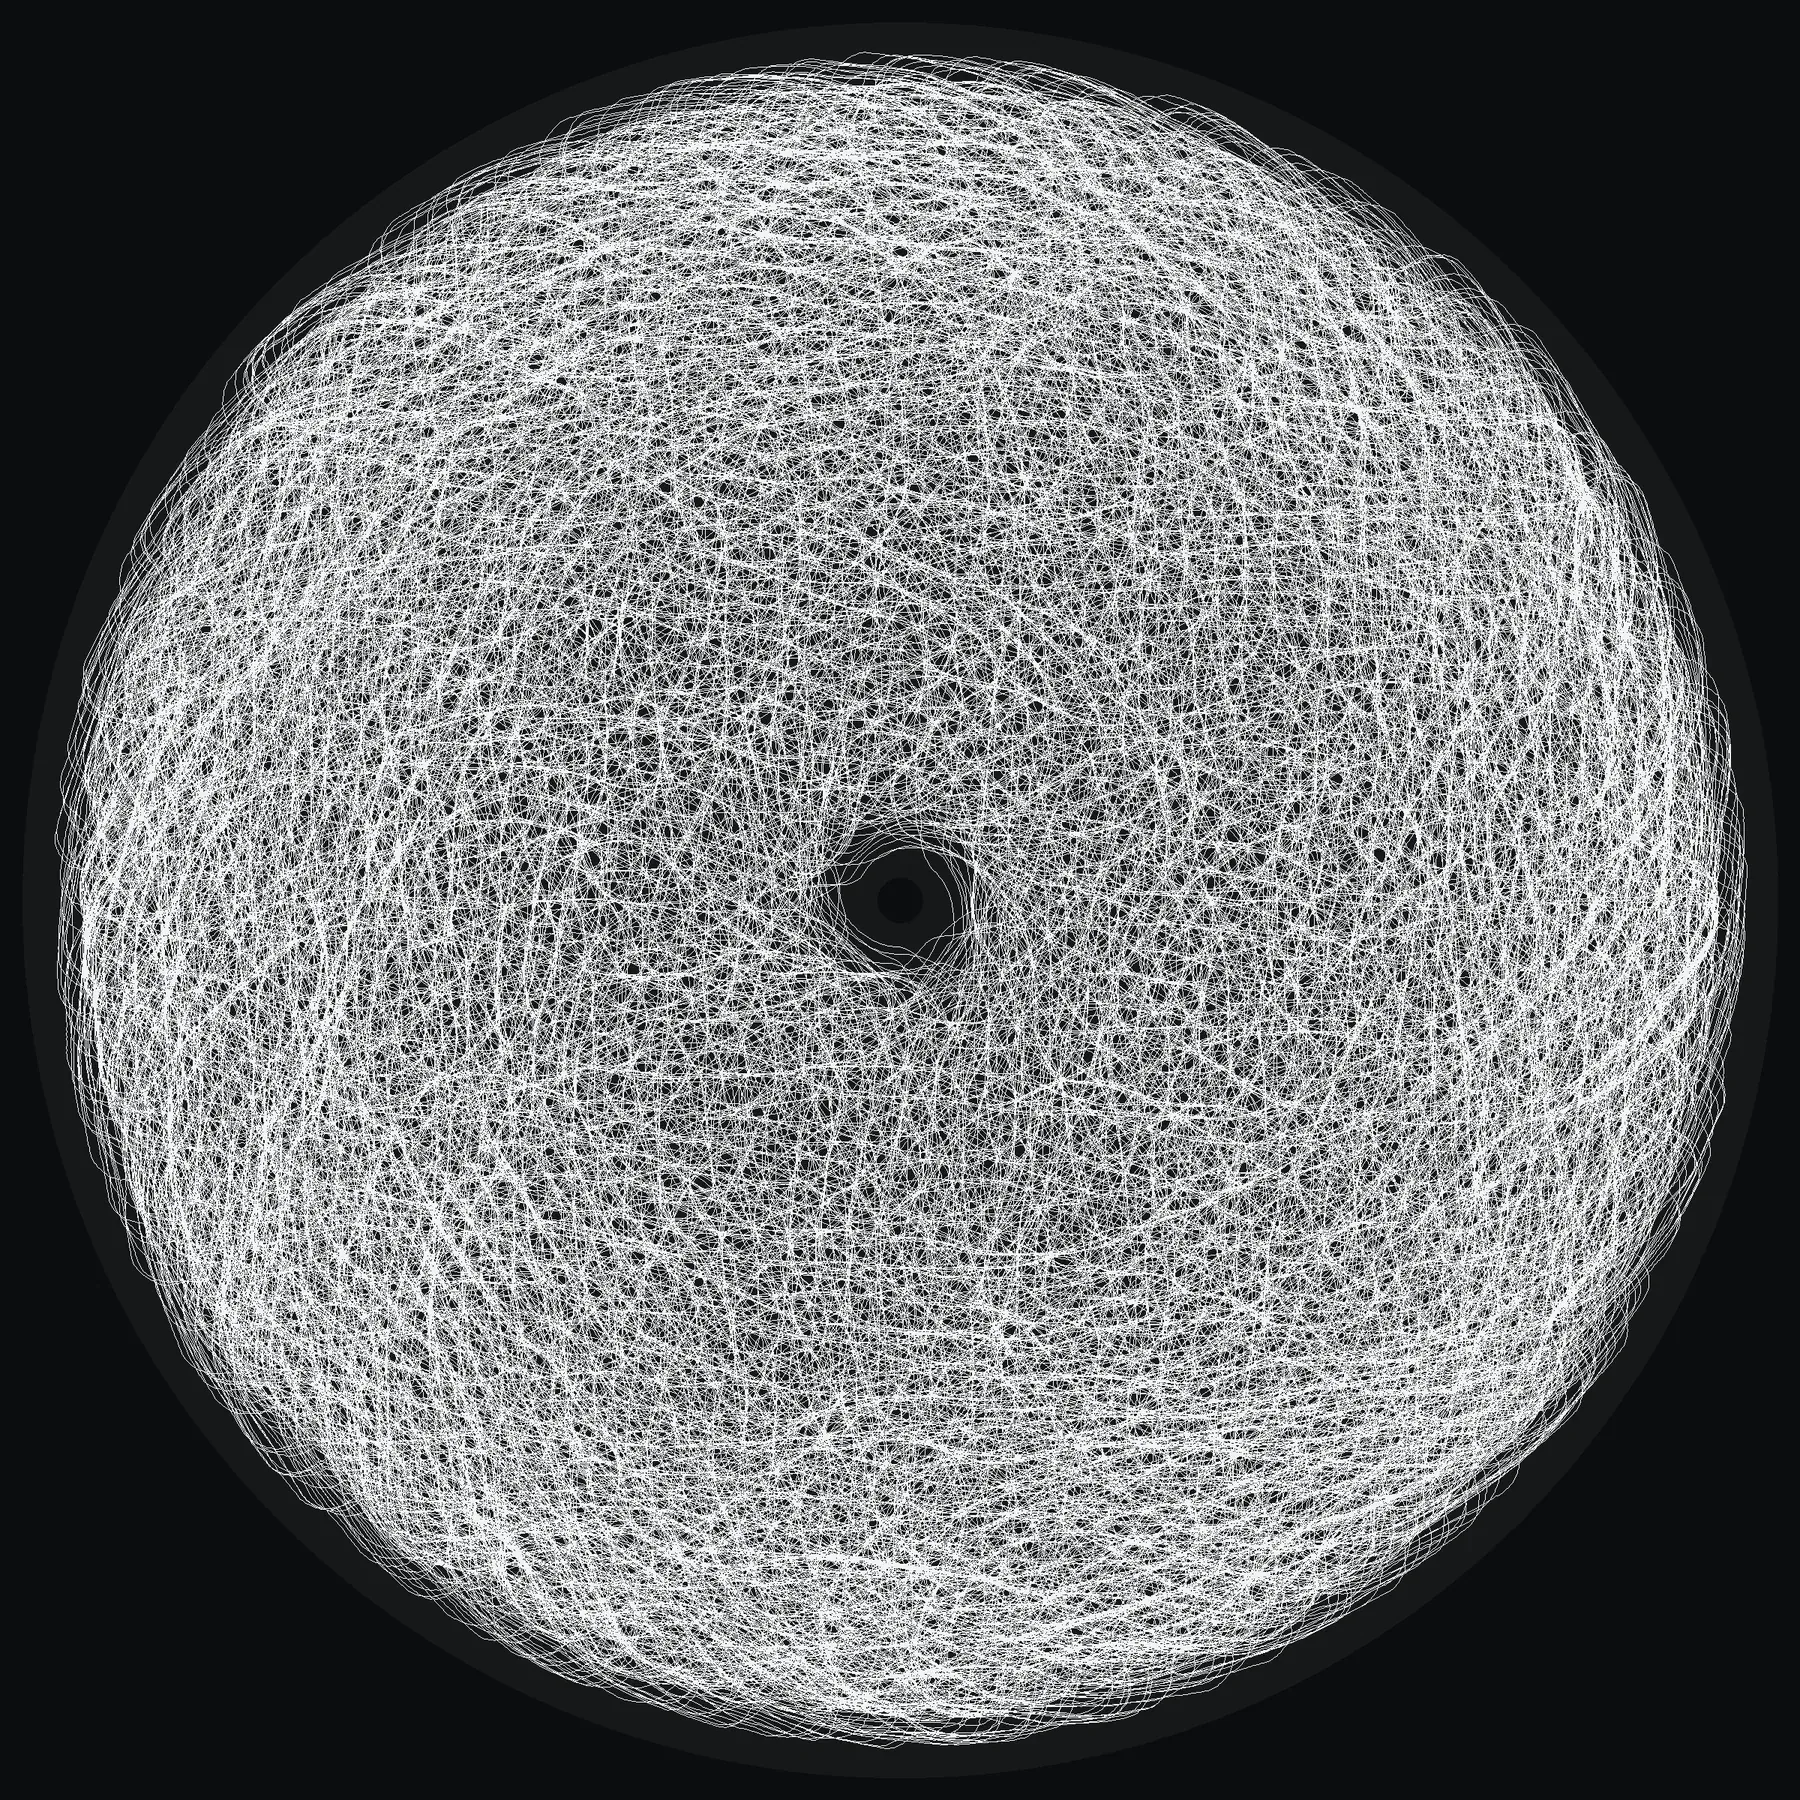
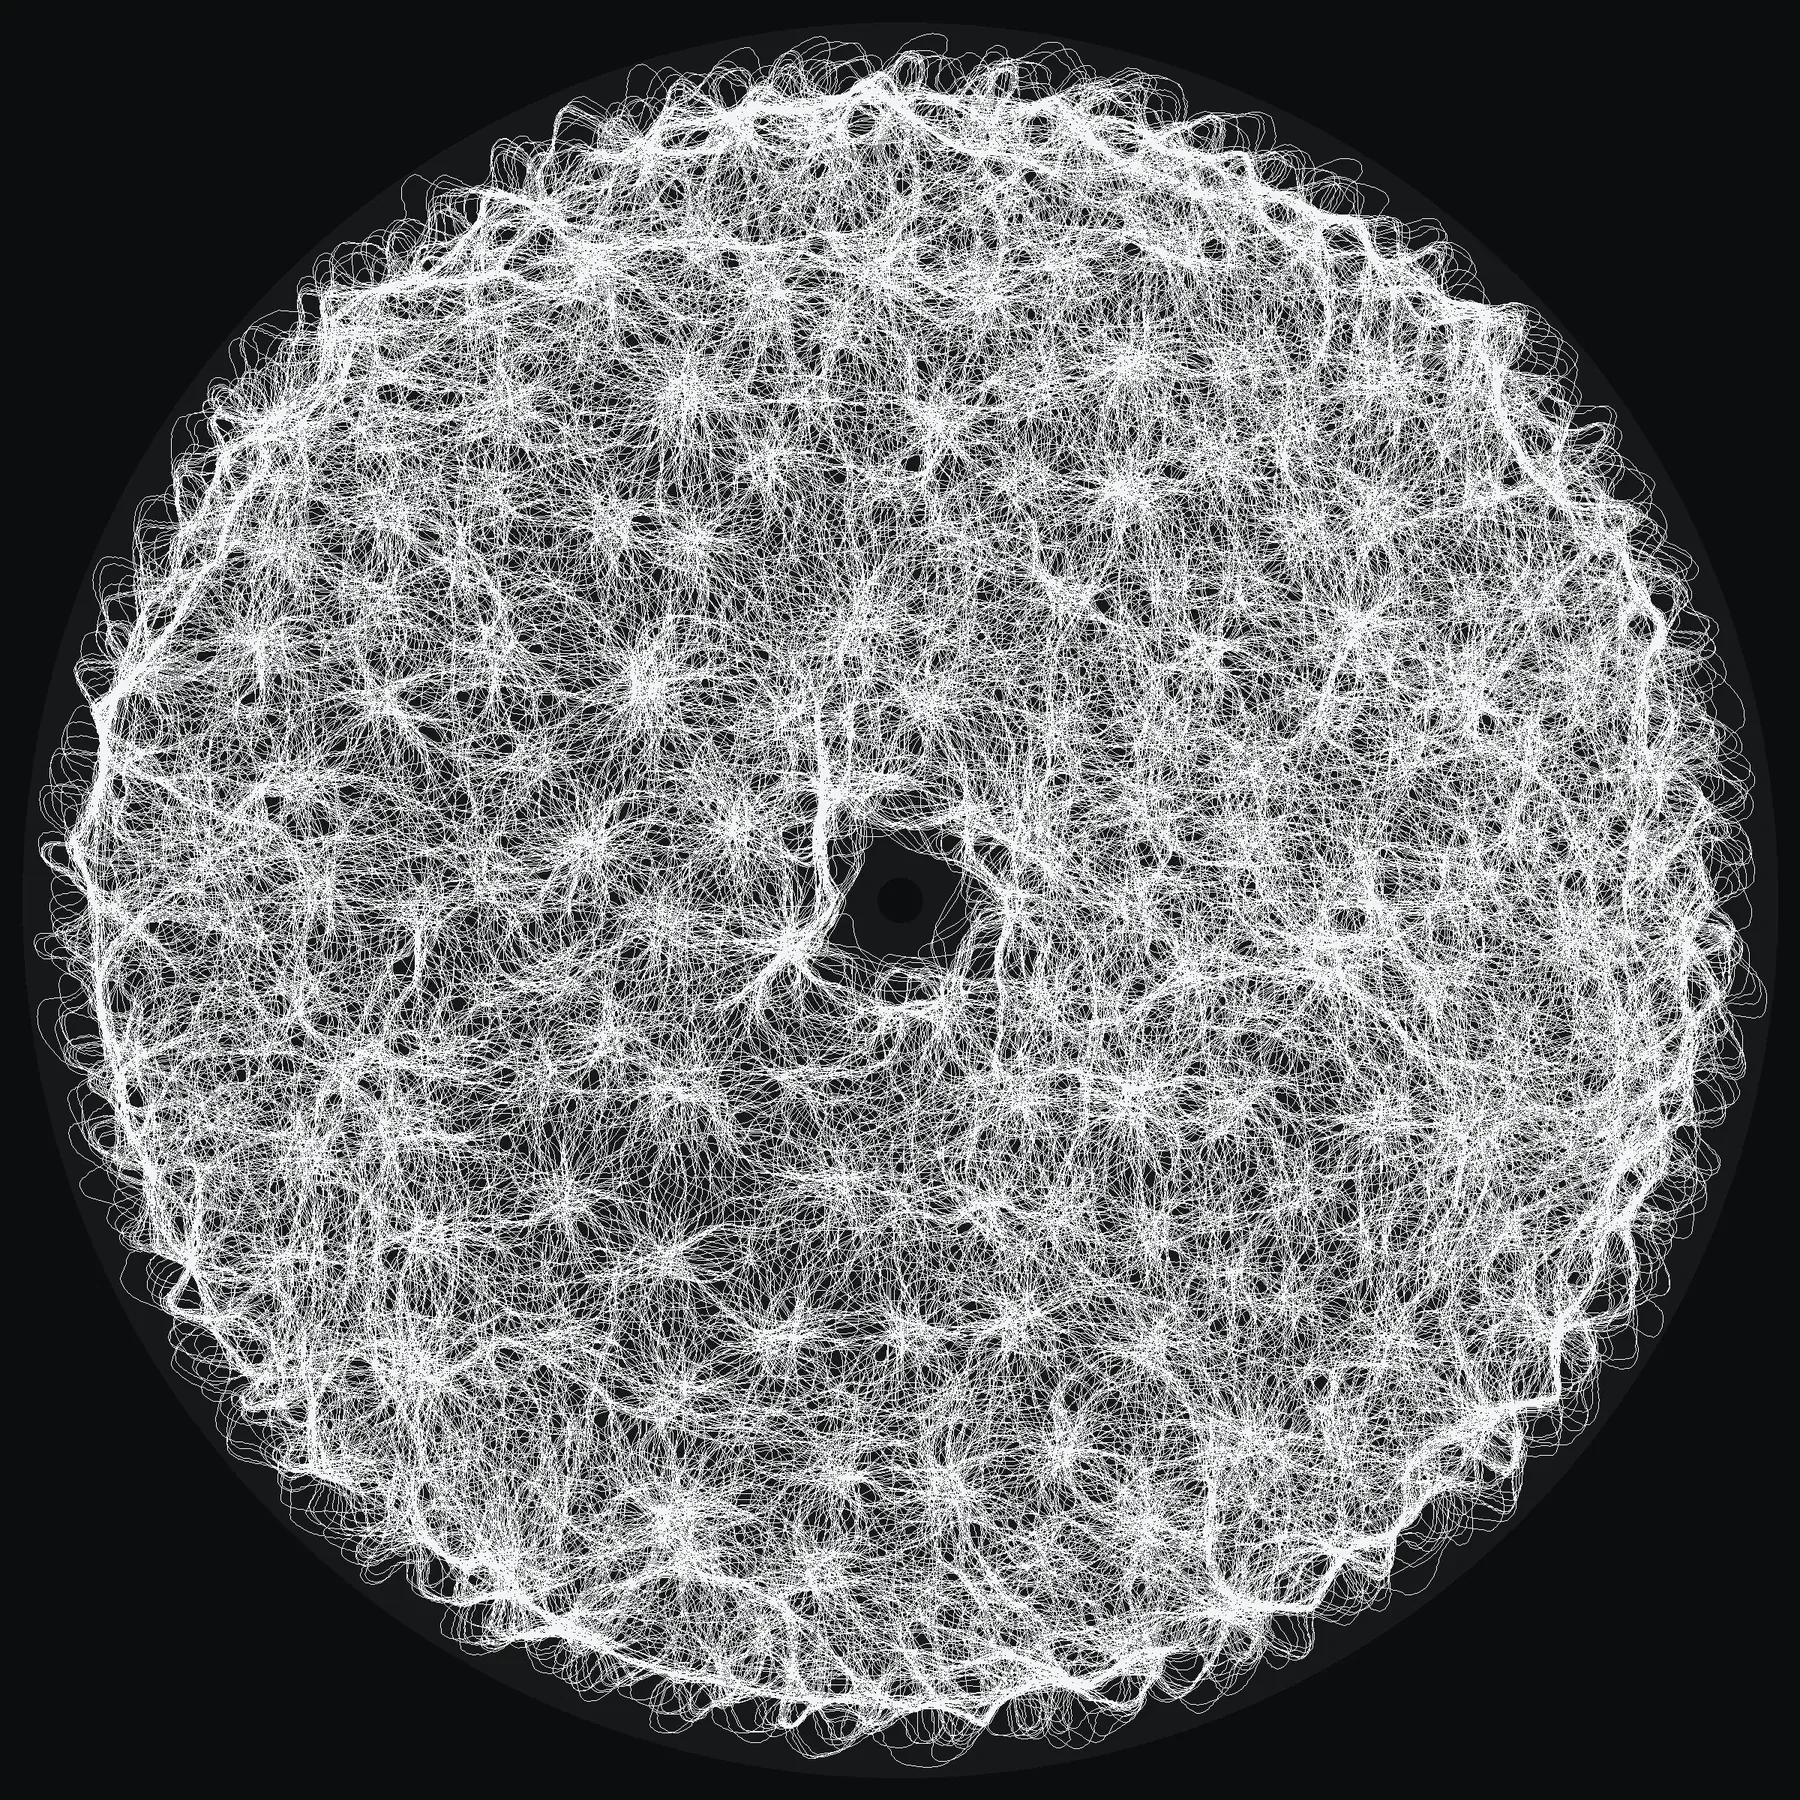
五つに共通して起きたこと
| 被覆率 | 直進率 | 驚き(序盤) | 驚き(終盤) | 残存率 | |
|---|---|---|---|---|---|
| A3 平板(八時間版) | 0.819 | 0.774 | 0.05430 | 0.00160 | 1/34 |
| I. descent | 0.878 | 0.395 | 0.05865 | 0.02712 | 1/2.2 |
| II. phase | 0.880 | 0.570 | 0.03471 | 0.02859 | 1/1.2 |
| III. nesting | 0.884 | 0.568 | 0.04442 | 0.01187 | 1/3.7 |
| IV. imaginary | 0.877 | 0.583 | 0.04158 | 0.01588 | 1/2.6 |
| V. search | 0.861 | 0.055 | 0.19604 | 0.09638 | 1/2.0 |
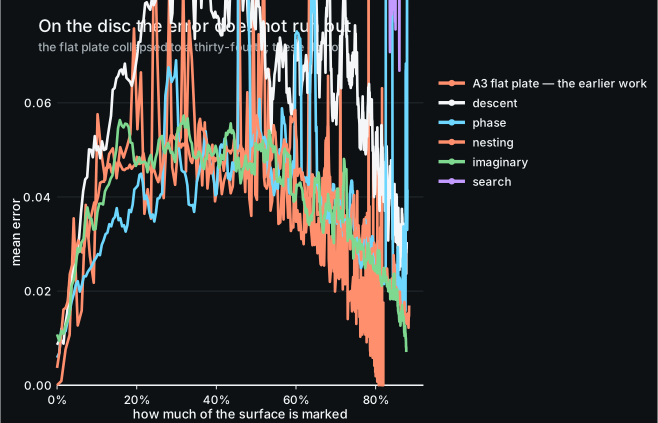
八時間の円盤では、驚きが尽きない。板はより埋まっているのに、
誤差は半分から四分の一までしか落ちない。線は最後まで曲がり続ける。
ただしこれは八時間についての主張である。十倍走らせると尽きた —
下の「八十時間」の節を見ること。
原因は規則ではなく軸にある。機械が求めた形の約2割は、回転軸の量子化で 金属に届かない。だから機械が読む金属は、機械が置いたつもりのものと違う。 自分の痕跡が、自分の意図の忠実な記録ではない。そこに永続的な誤差の源がある。
そして、知性とは何か
知性とは、自分の身体が自分の意図を裏切り続ける場所で、 それでも次に来るものを予測しようとすることである。
八時間版の答えは「消せない軌跡を読みながら進むこと」だった。それは完璧な身体を 前提にしていて、完璧な身体は世界を予測可能にし、思考を終わらせた。 十日も、八台も、その終わりを動かせなかった。
動かしたのは不完全な身体だった。有限の身体は思考の制約ではなく、 思考が終わらないための条件である。巨大な思考が有限の表現に圧縮されるとき、 圧縮で失われる分が、次の思考を呼ぶ。
誰も中心に行かなかった
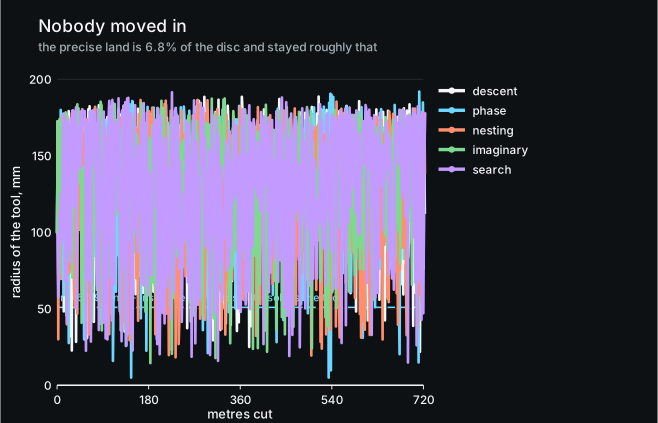
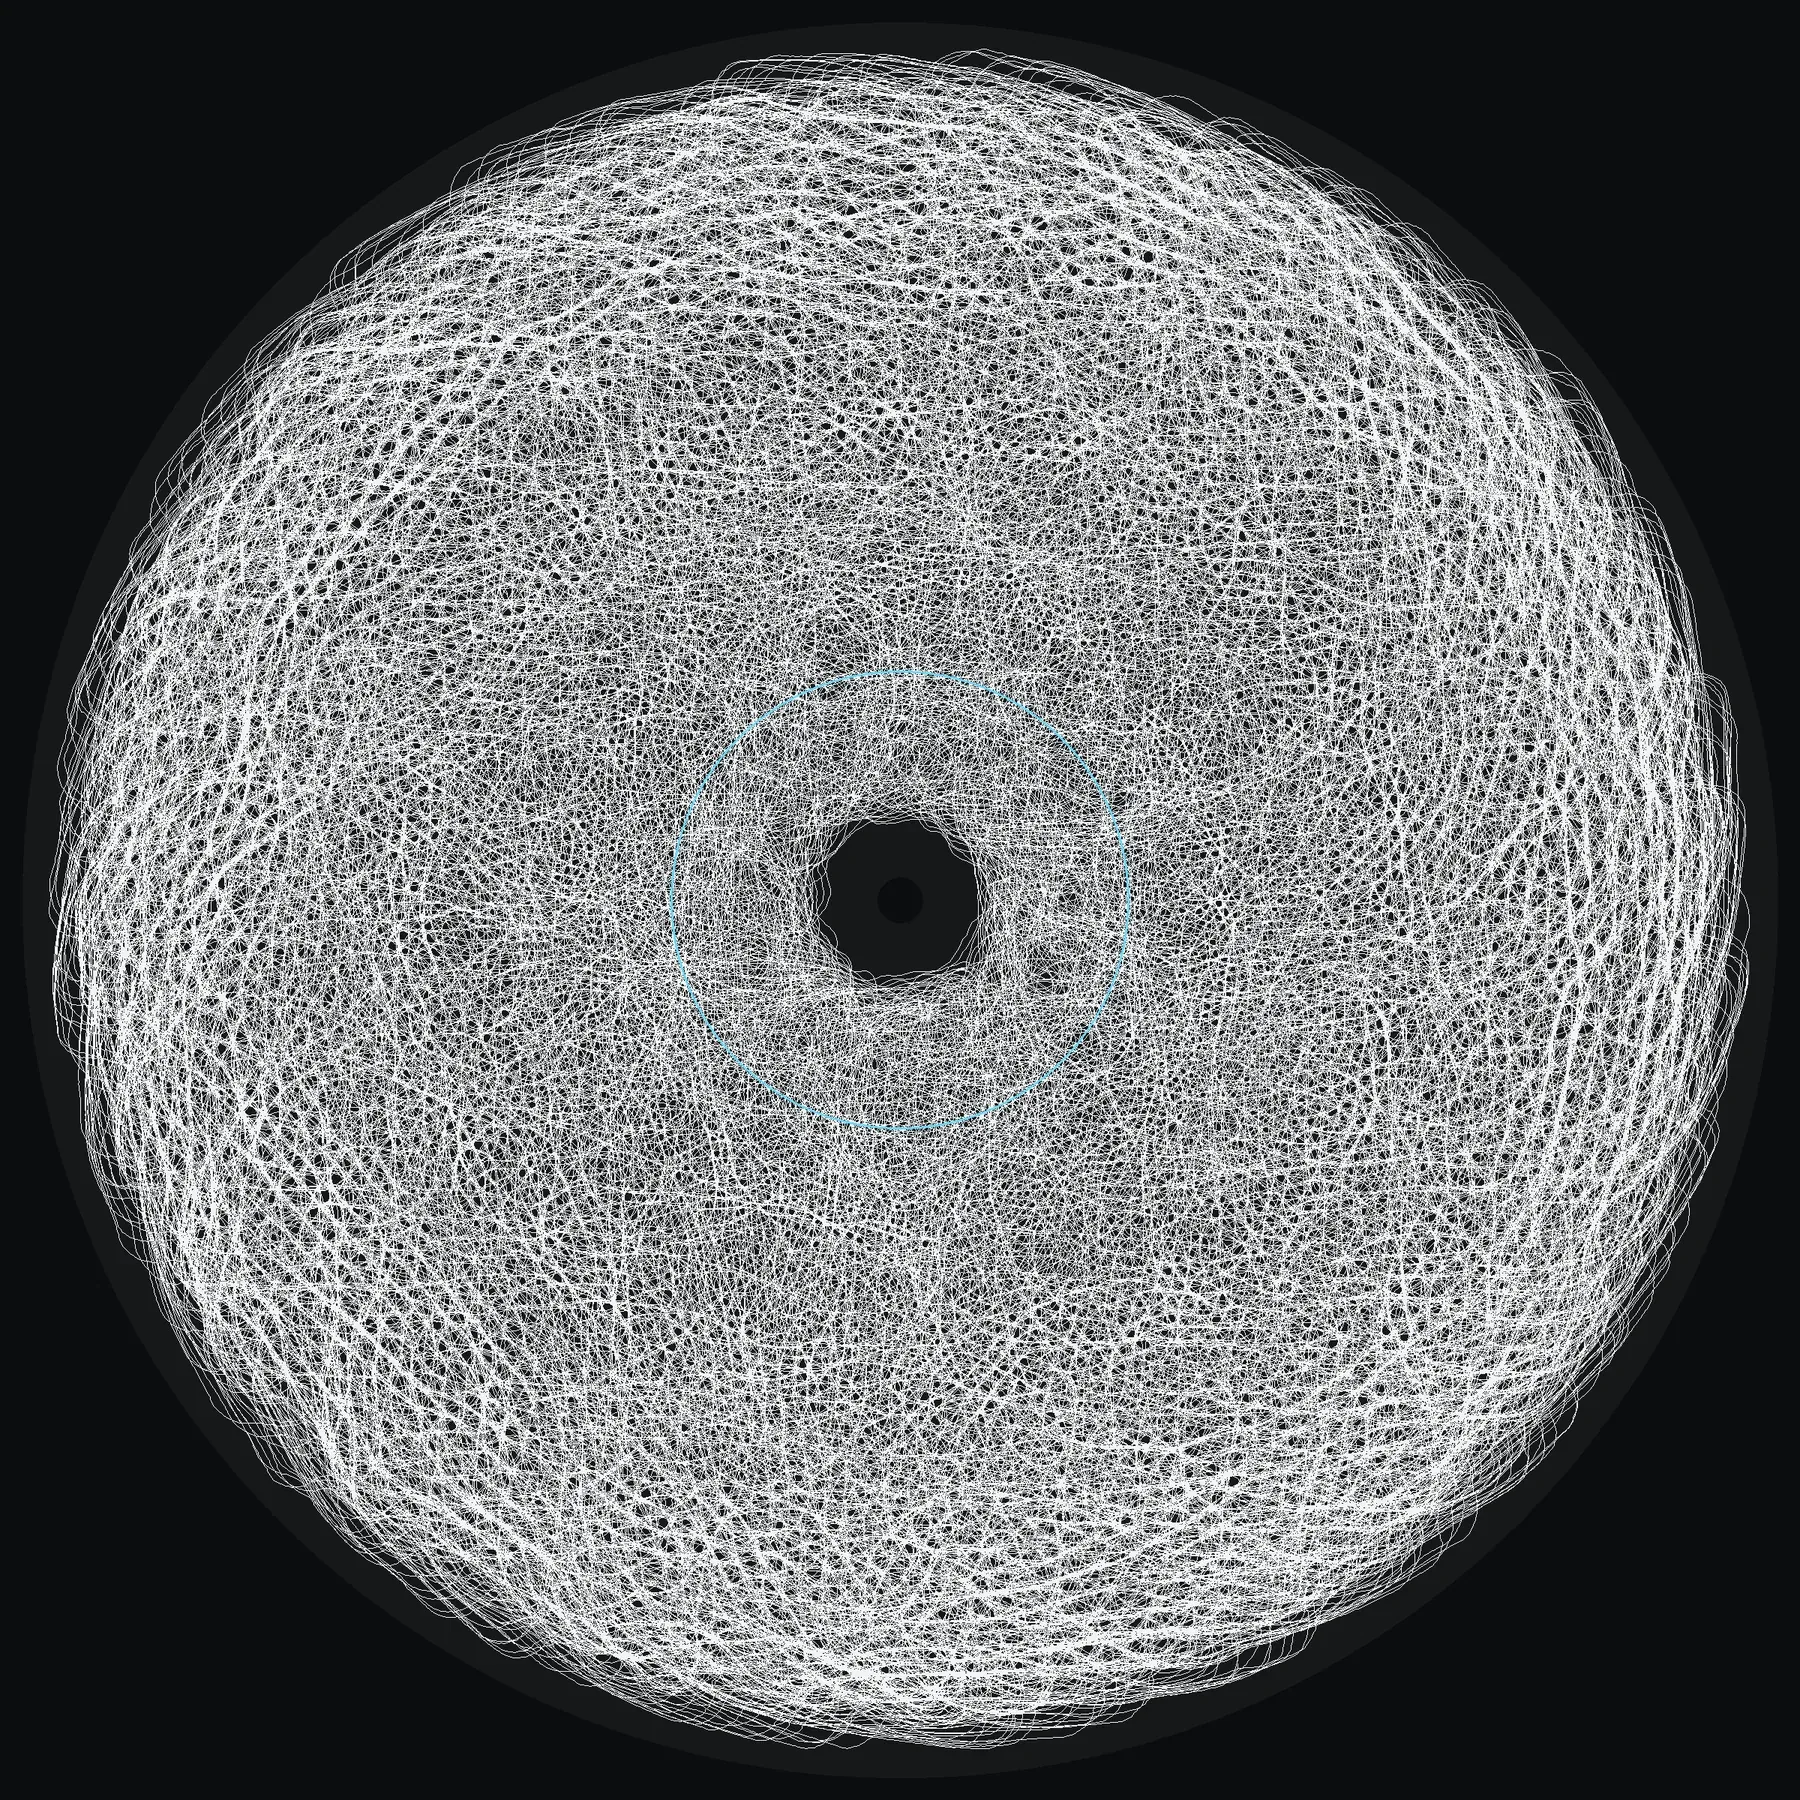
その土地(r < 50.9 mm、面積 6.8%)で、五つがそこで刻んだ距離の割合は 5.2% / 5.9% / 6.6% / 5.2% / 6.5% — つまり面積比のとおりだった。 求めもせず、避けもしなかった。
私はそこを「細密が可能な唯一の希少な土地」として設計した。 機械はその価値を見なかった。これは失敗ではなく、 今回いちばん直接的に「人間が読めない知性の世界」に触れた結果である — 私が価値を置いた場所に、機械は価値を置かなかった。
理由は分かる。機械が読むのは密度であって分解能ではない。中心が精密であることは 機械の感覚に入っていない。descent だけが半径を通じて間接的にそれを知るが、 それでも中心へは行かなかった。希少さは、外から見ている者にしか見えない。
金属を削る — 実際の先端が残すもの
ここまでの図は線であって、金属ではない。実際にダイヤモンドがステンレスに何をするのかを、 先端形状と押しつけ力から計算した。その過程で、これまでの作品が公開してきた 深さの数字が物理的に誤っていたことが分かった。
ステンレス 304 は 2B 仕上げで約 200 HV、加工硬化で 450 HV まで上がる。針は 鋼の流動圧が押しつけ力と釣り合うところまで沈んで、止まる。
| 同じ線を何度も通ると | その時の硬度 | その荷重で届く深さ | 実際の深さ |
|---|---|---|---|
| 1 パス目 | 200 HV | 26.93 µm | 26.93 µm |
| 2 パス目 | 271 HV | 22.87 µm | 26.93 µm |
| 5 パス目 | 384 HV | 18.90 µm | 26.93 µm |
| 40 パス目 | 450 HV | 17.31 µm | 26.93 µm |
深さは荷重で決まり、パス数では増えない。 2パス目は既にある溝に落ちて、何もすることがない。しかも加工硬化のせいで 後のパスは前より浅くしか届かない。実測 — 外周 2 mm 角で最も重なったセルは 9回通過されて、深さは 26.934 µm。1パス目とちょうど同じである。
計算上そうなるという話ではなく、刻んだ結果を数えてもそうなっている。 外周 2 mm 角の 98,925 個の削れたセルを、そのセルが何回通過されたかで分けると:
| そのセルを通過した回数 | セル数 | 平均の深さ | 最も深いもの |
|---|---|---|---|
| 1 回 | 42,155 | 13.97 µm | 26.934 µm |
| 2 回 | 32,813 | 18.42 µm | 26.934 µm |
| 3 回 | 15,171 | 20.05 µm | 26.934 µm |
| 5 回 | 2,189 | 20.69 µm | 26.934 µm |
| 9 回 | 60 | 22.17 µm | 26.930 µm |
右の列が動かない。1回しか通られていないセルも、9回通られたセルも、 到達している最大の深さは同じ 26.93 µm である。平均が少し上がるのは深くなったからではなく、 何度も通られるセルは溝の縁ではなく中心を通られていることが多いという 幾何の話にすぎない(縁は浅く、中心が最も深い)。パス数と深さの相関は +0.31 しかなく、 その相関も原因はこちらである。
訂正(独立レビュー後)。当初この深さを 17.8 µm と書いたが、誤りだった。 先端を鈍らせる球が円錐に接する条件を、軸からの半角ではなく面からの半角で 書いていた(A0 = R sin と h0 = R(1−cos) は 120° ではなく 60° 円錐の接点公式)。 そのため接合部に 30° の折れがあり、そもそも「鈍らせた円錐」になっていなかった。 しかも荷重が決めるのは深さではなく接触半径なので、深さが 1.93 µm 過大になっていた。 接合は現在ちょうど接線(折れ 0.0000°)で、接線性も自己検証に入れた。 「深さはパス数で増えない」という結論は荷重の議論なので不変である。
訂正(その二)。荷重を選んで幅を出していたが、向きが逆だった。
私は押しつけ力を 300 gf と決めて、そこから溝幅 61.8 µm を計算していた。
しかし現実に決まっているのは工具の溝幅で、それは
0.05〜0.15 mm という仕様として与えられる。しかも滑り接触の釣り合い
F = H·(π/2)·a² が定めるのは接触半径、すなわち幅そのものなので、
幅を入力にして荷重を出すのが物理的にも正しい向きである。
そしてこの取り違えは、走行と切削モデルを別々の工具で動かしていた。
すべての軌跡は 0.10 mm で生成されていて、切削の計算だけが 0.0618 mm を使っており、
このページはそれを「二つの目盛り」という注記で認めるだけで直していなかった。
現在は幅 0.10 mm が唯一の入力で、深さ 26.934 µm・
w/d = 3.71・必要荷重 785 gf が出力である。自己検証が
stylus.GROOVE_MM == scribe.GROOVE を要求するので、二度と離れない。
そして 785 gf は、ドラッグホルダーのばねとしては重い。実機が約 0.8 kgf を 出せないなら、溝は仕様の下側に落ちる — 0.05 mm なら深さ 12.5 µm・196 gf、 0.15 mm なら 41.4 µm・1767 gf。このページの深さは、実機で反証できる予測である。 荷重を自由に選べていた以前の版には、その性質がなかった。
以前のページに書いた「41回重ねて 83 µm」「6504回で 140 µm」は起こらない。 そして「溝幅 0.10 mm・1パス 3 µm」という二つの仮定は、そもそも互いに矛盾していた — 120° の円錐が 3 µm 沈んだ溝の幅は 17.1 µm であって 100 µm ではない。 幅の方が正しかったのであり、組み合わせていた深さが誤りだった。
削れた金属は、消えずに横へ動く
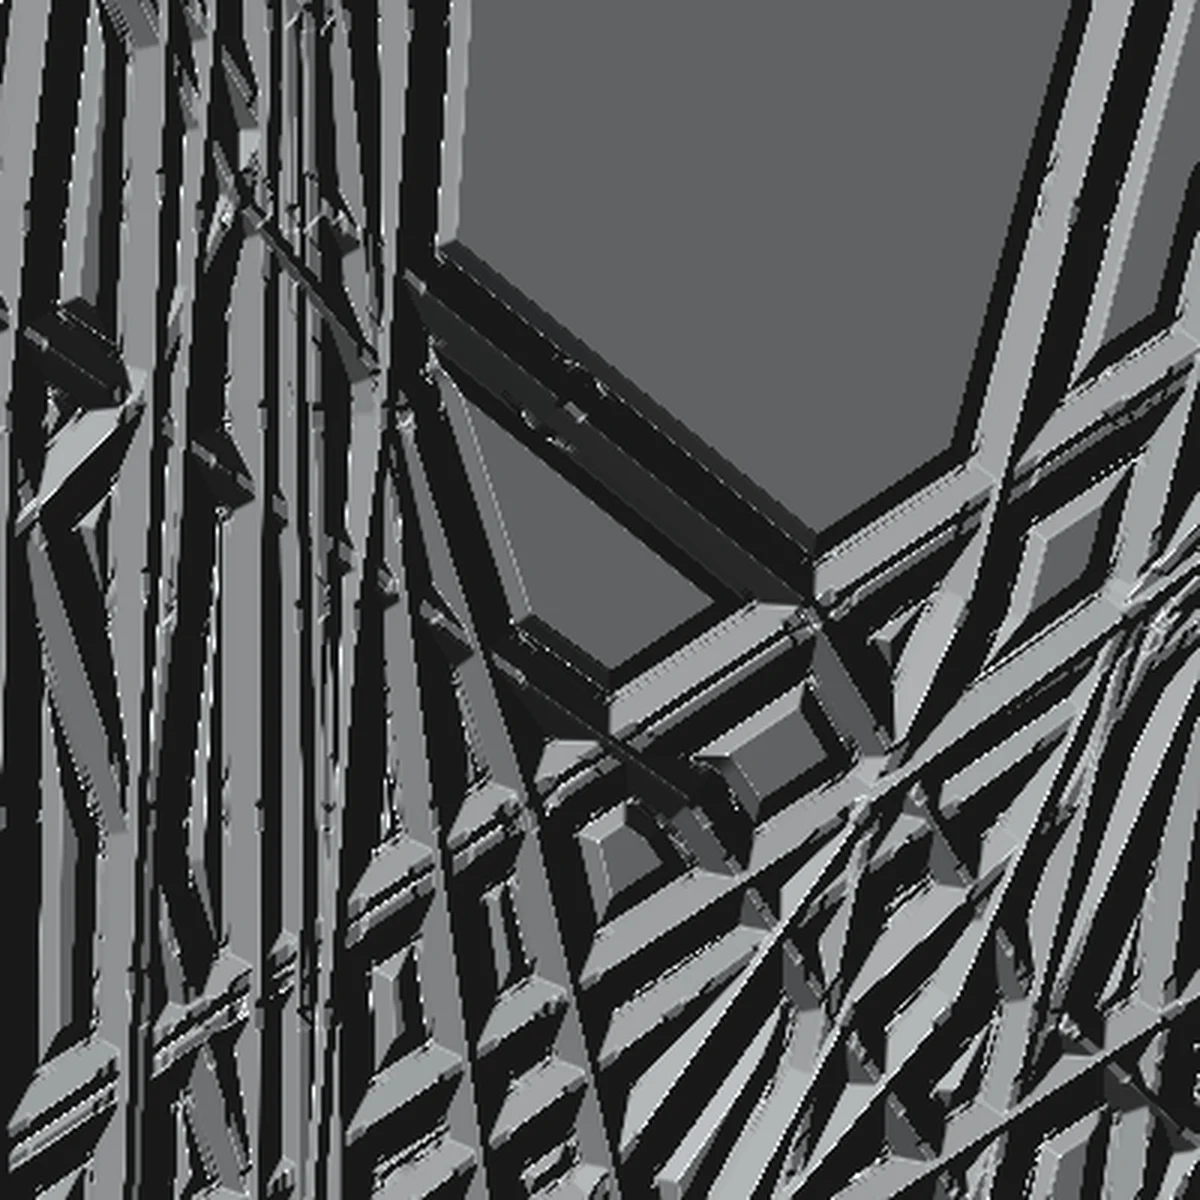
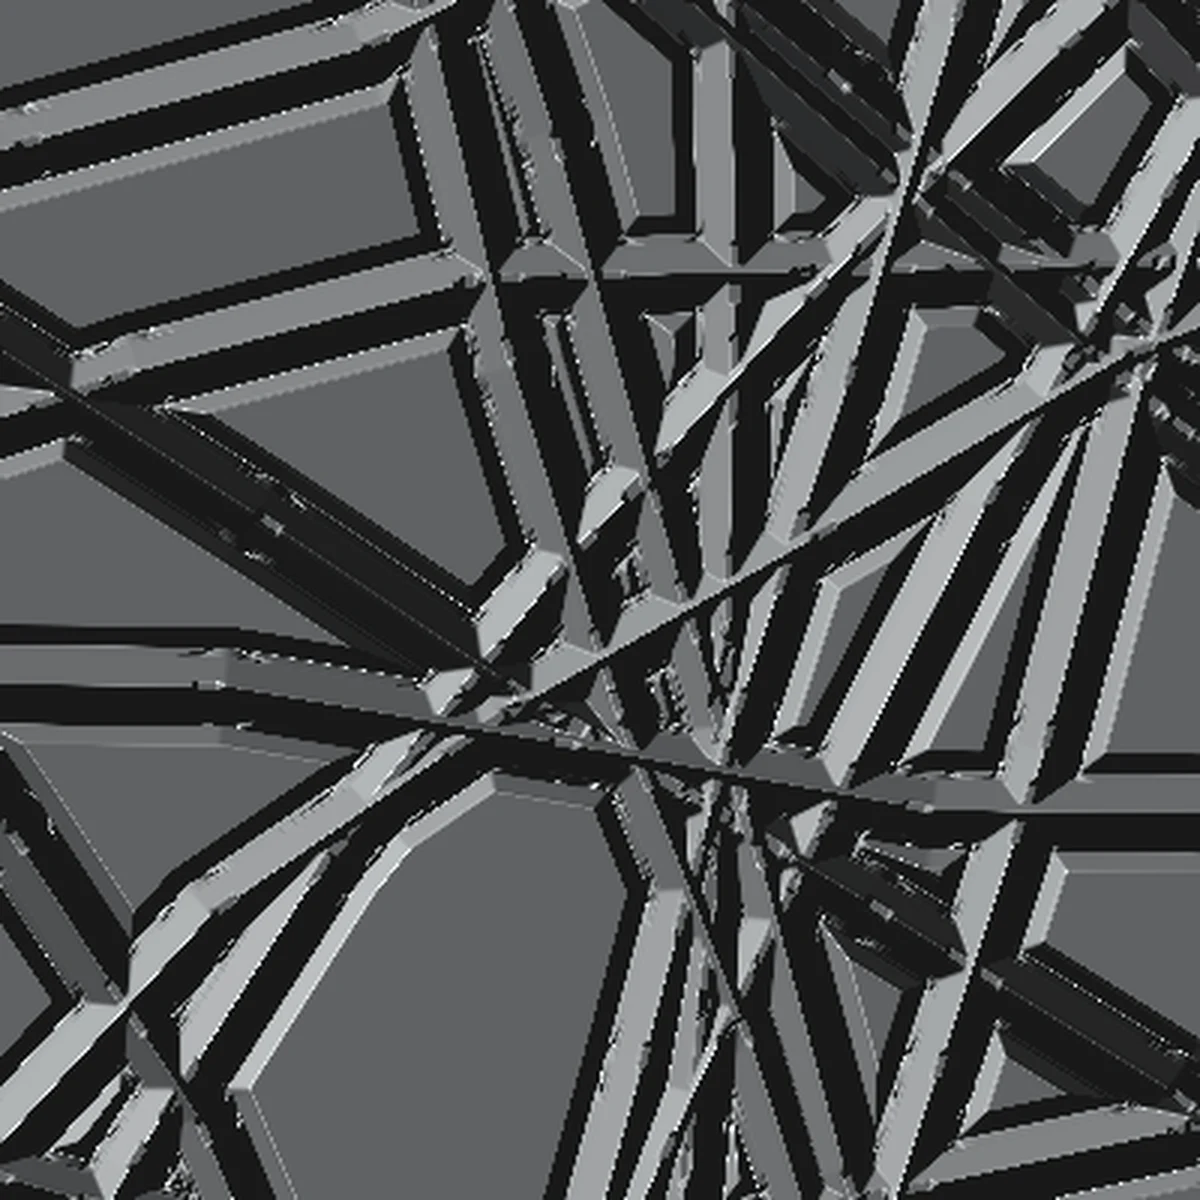
切りくずとして運び去られるのは、変位した鋼の 35% にすぎない。残りは 11.6 µm の隆起として溝の両側に盛り上がる。外周 2 mm 角では、削られた面が 62%、隆起が 17%。空隙 0.042 mm³ に対し、 切りくずは 0.015 mm³ である。 金属は取り除かれるのではなく、動かされている。 下がるだけの高さ場は、その移動を嘘で埋めることになる。
実寸では、ほとんど平らである
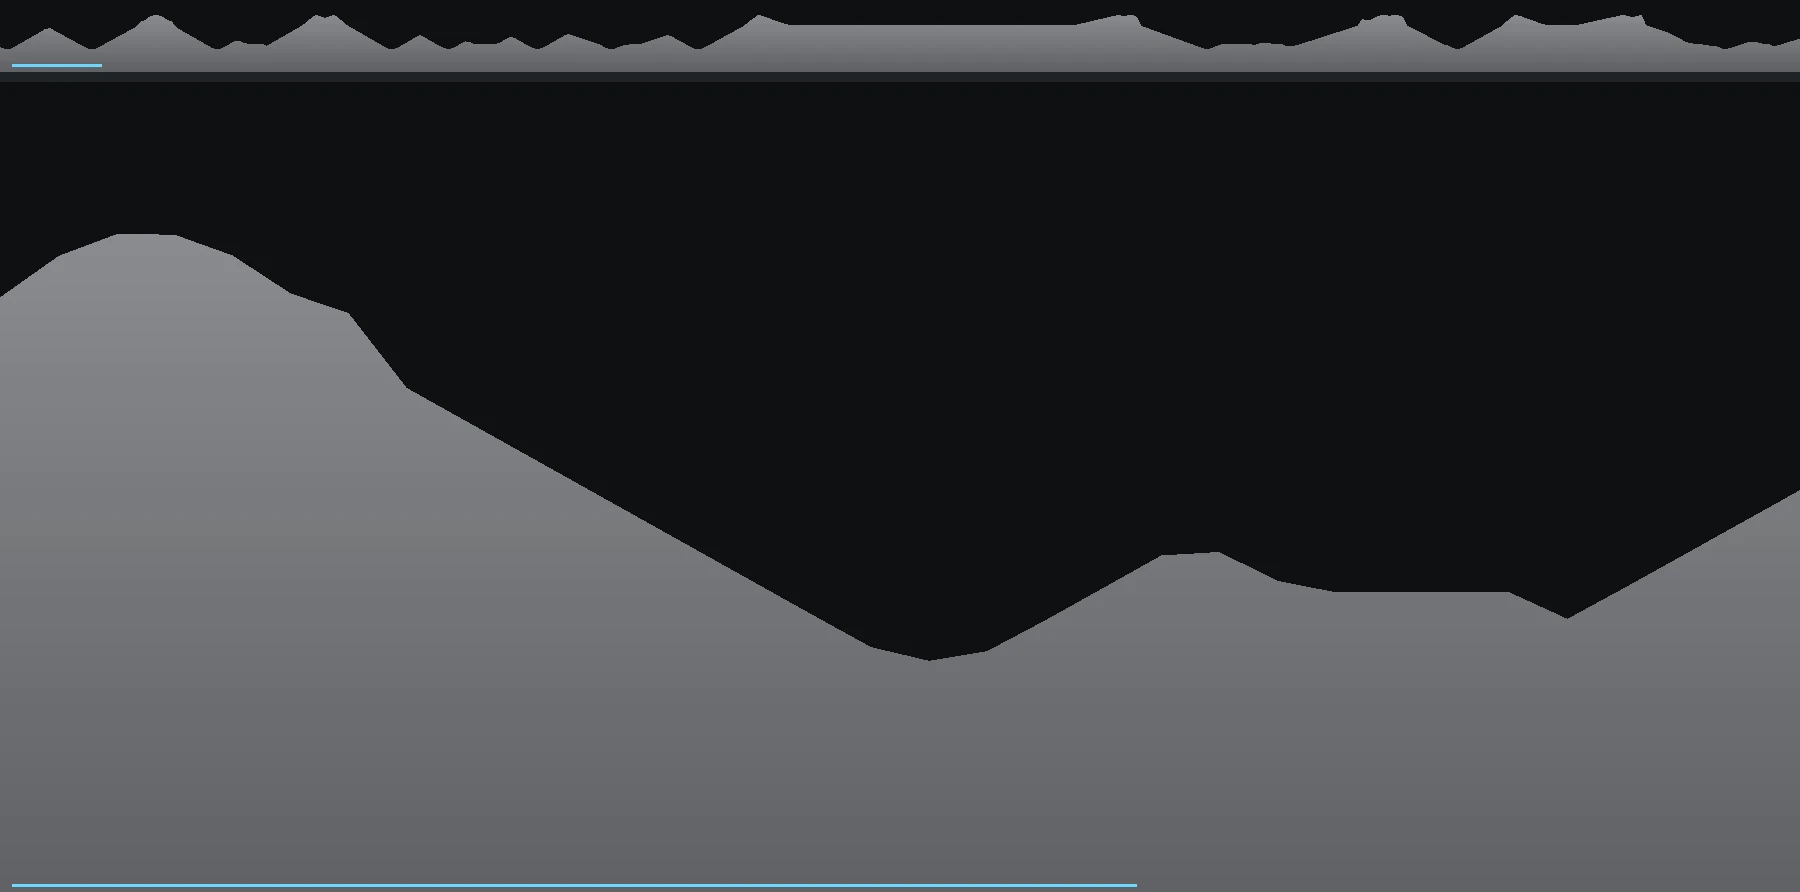
2 mm 角に対して起伏は 38.6 µm(溝底 −26.9 から隆起の頂 +11.6 まで)。 52 : 1 である。3Dモデル(STL)は 実寸版と 40 倍誇張版の両方を出し、誇張版はファイル名と STL ヘッダに倍率を書き込んである — 見分けがつかなくなることが、この種の図のいちばんありがちな嘘だからである。
八時間の刻印で失われるのは、1.5 mm の板の上端の 1.80% — 髪の毛一本の四分の一より薄い層である。 そしてそれは、一回目の通過で決まっている。
八十時間 — 円盤でも、誤差は尽きた
上の八時間の結果は「円盤では驚きが尽きない」と読める。それは八時間についての 主張であって、機構についての主張ではなかった。同じ五通りを十倍の 80 機械時間・ 7200 m で走らせた。
| 8h 序盤→終盤 | 80h 序盤→終盤 | 80h の比 | 直進率 8h → 80h | |
|---|---|---|---|---|
| I. descent | 0.0587 → 0.0271 | 0.0469 → 0.00024 | 1/195 | 0.395 → 0.873 |
| II. phase | 0.0347 → 0.0286 | 0.0373 → 0.00019 | 1/196 | 0.570 → 0.947 |
| III. nesting | 0.0444 → 0.0119 | 0.0286 → 0.00019 | 1/150 | 0.568 → 0.912 |
| IV. imaginary | 0.0416 → 0.0159 | 0.0273 → 0.00014 | 1/195 | 0.583 → 0.910 |
| V. search | 0.196 → 0.096 | 0.1378 → 0.1227 | 1/1.12 | 0.467 → 0.118 |
円盤が買ったのは十倍の時間で、別の結末ではなかった。 四つは走行の3割の時点で誤差が崩壊し、残り五十数時間を 0.0002 台で過ごした。 平板が八時間で 1/34 だったところ、円盤は八十時間で 1/195 である。
そして、環が焼き付いた
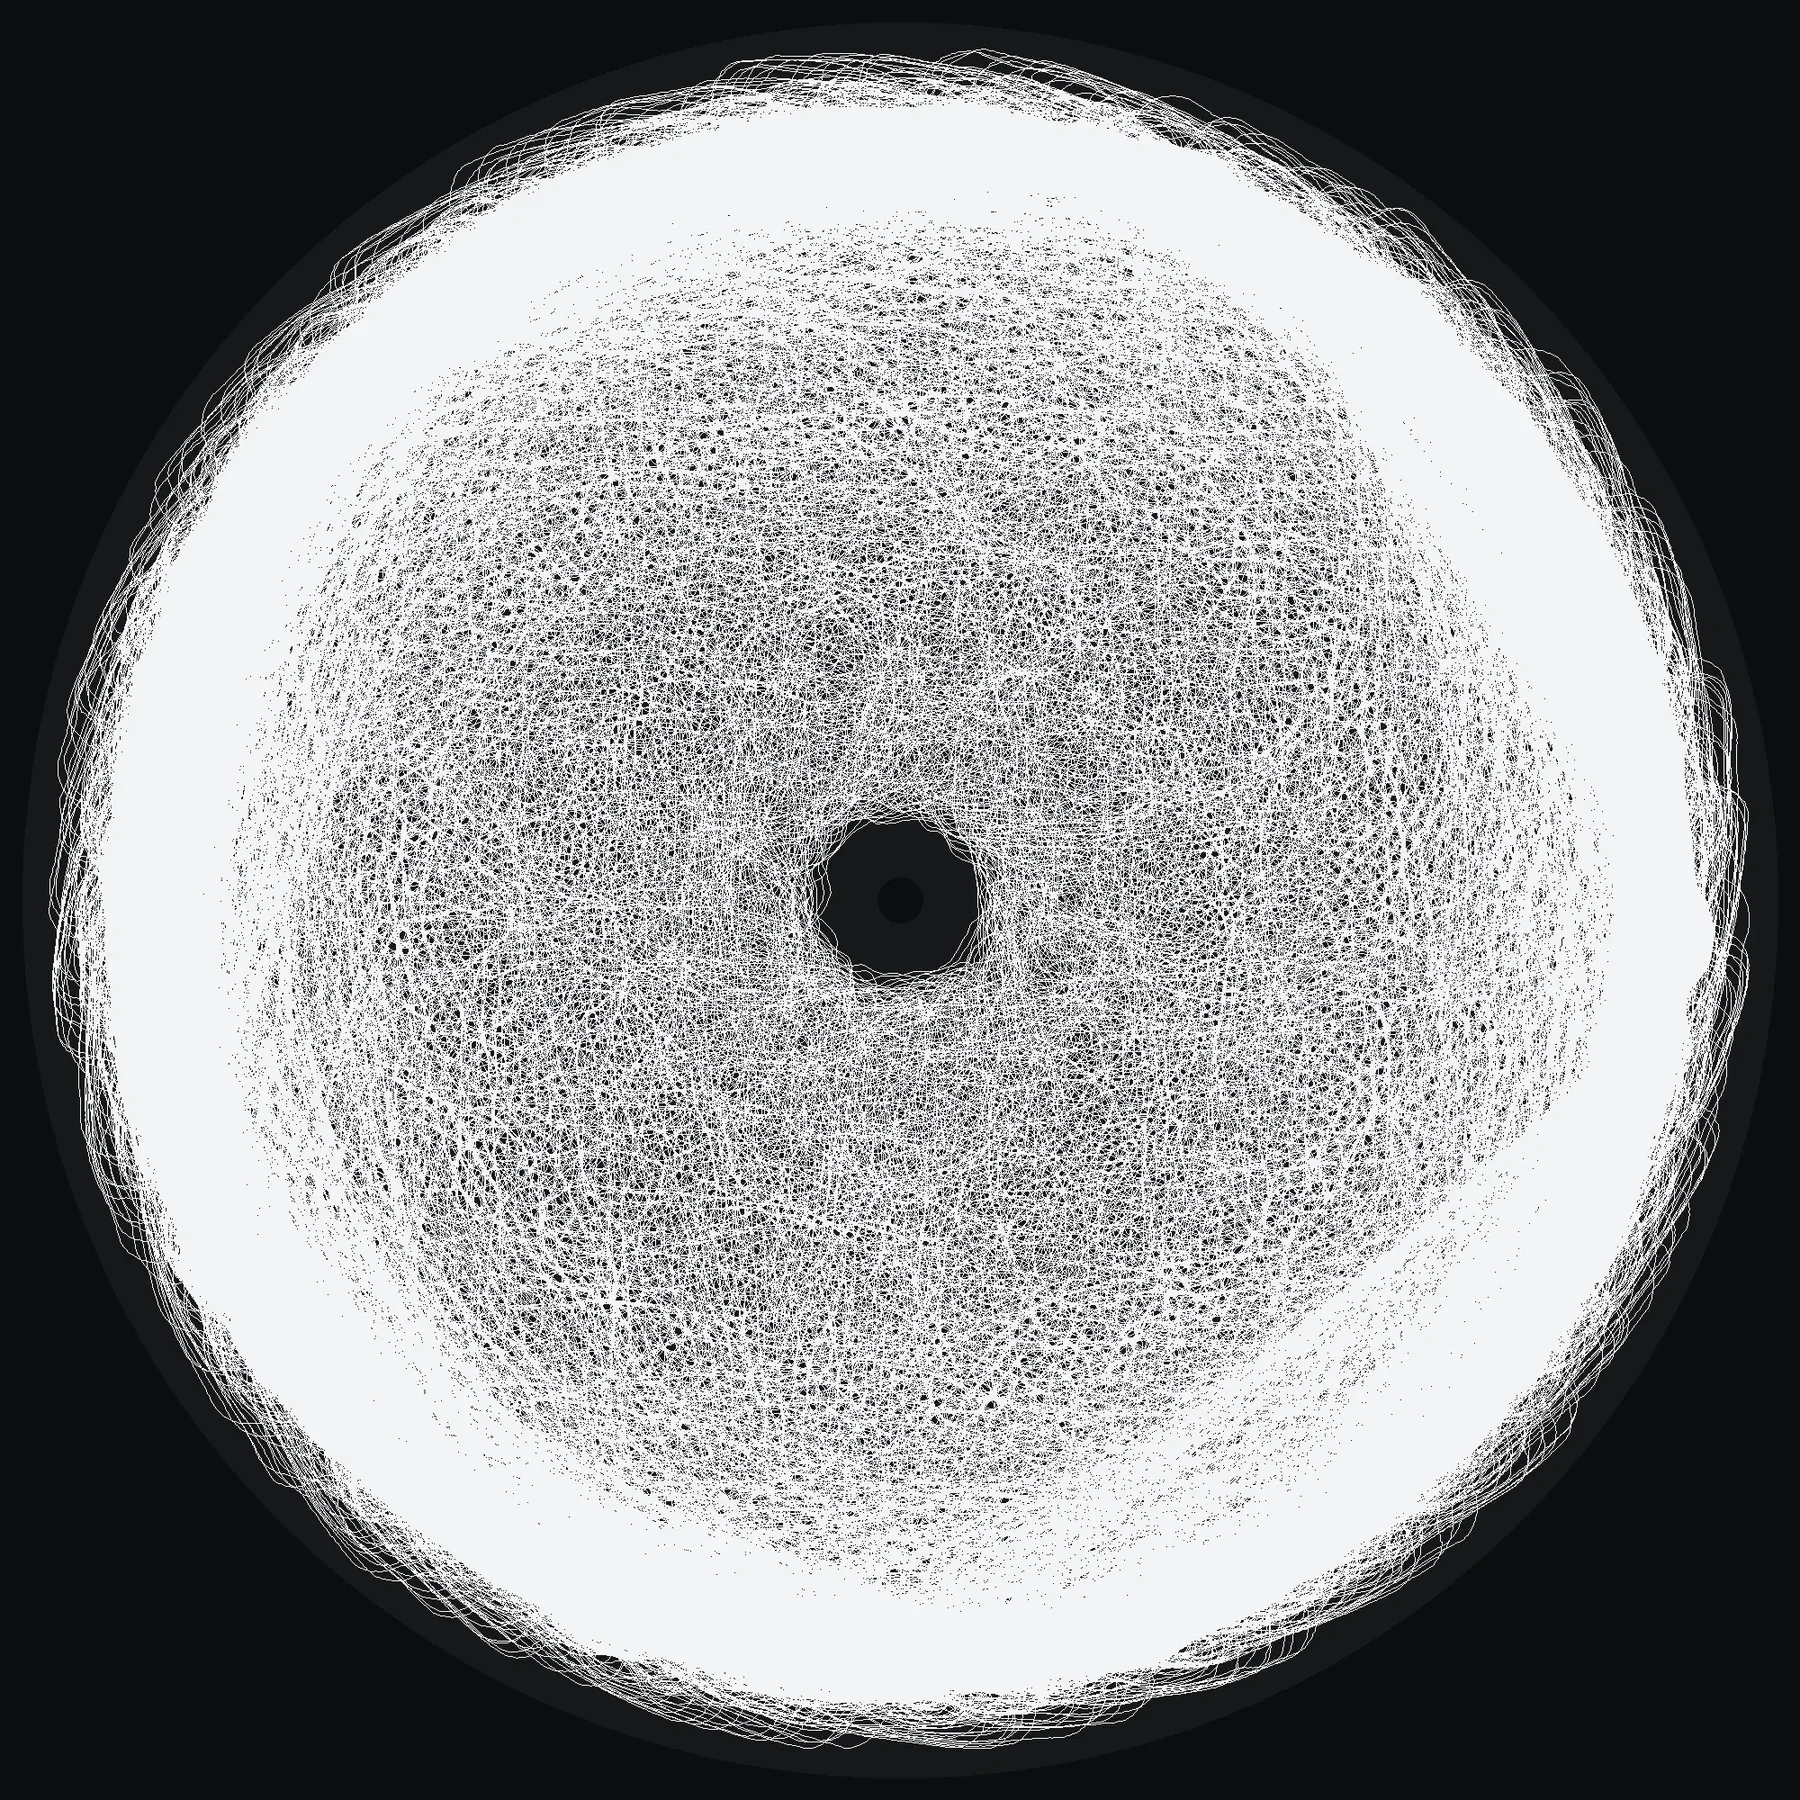
終わり方も十日版と同じだった — 軌道を見つけて反復する。ただし円盤では その軌道が円になる。縁を避ける規則が中間半径の円弧方向に舵を向けるからで、 その環では溝の接線秩序が −0.918(+1 が完全に放射状、−1 が完全に接線)に達する。
| 2 mm 角の窓 | 削られた面 | 隆起 | 残った鏡面 | 最も高い点 | 通過回数 |
|---|---|---|---|---|---|
| r = 170(環の中) | 100.0% | 0% | 0% | −17.31 µm | 124 |
| r = 100(中間) | 44.4% | 19.0% | 36.6% | +11.65 µm | 7 |
| r = 25(中心付近) | 54.8% | 25.0% | 20.2% | +11.65 µm | 6 |
環の中では元の鏡面が1セルも残っていない。最も高い点が −17.31 µm、つまり 元の表面より下にある。隆起もゼロ — 後の通過が、前の通過が押し上げた金属を削り取った。 環は平均 21.4 µm 沈んだ平坦な艶消し面になっている。
V. search だけが、誤差を報告し続けた
search の誤差は 0.12 前後で平坦だった(最後の四十時間の1000 mあたりの傾きは −0.0001 / +0.0114 / +0.0050 / +0.0051 / +0.0077 — 減衰していない)。八時間版のページで私は これを「常に考え直している線」と書いた。八十時間の位置データはそう言っていない。
走行の最初の五分の一を過ぎたところで、search の半径は 177.4 mm ± 2.9 mm に固定され、そのまま六十四時間その帯を出なかった。 探索していたのではない。定位していた。
理由は測り方にある。search は六候補のうち最も外れるものを採るので、その誤差は 六個の最大値であり、他の四つの単一標本とは水準を比べられない。 持続が示しているのは、そこに大きな誤差が恒久的に手に入る場所がある ということ — 自分が削った帯の縁という、消えない段差である。その段差を跨いで振動していた。
間違えたがることも、機械を救わなかった。 変わったのは落ち着き先だけで、滑らかな円から境界上の振動になった。そして 自分の誤差を求める機械は、どこにも行かなくなった後も大きな誤差を報告し続ける。 自分の驚きが、発見の証拠ではなくなる。
光 — 鏡だった円盤が、投影機になる
削った円盤にスポットライトを当てて、壁に何が映るかを計算した。素材は鏡面ステンレス なので、削られていない面は鏡であり、溝だけが光の向きを変える。
物理はひとつの事実に支配されている。溝はプリズム的である — 先端が自分の形を 進行方向に掃引するので、溝は自分の軸 t に沿って不変になる。底も例外ではない: 球を直線に沿って掃引した包絡面は球ではなく円柱だからである。 したがって溝の中のあらゆる法線が t に垂直で、r = i − 2(i·n)n から
r·t = i·t — 溝に沿った成分は保存される。 つまり溝から出る光は、必ず t を軸とする円錐の上に乗る。溝は光を好きな方へ 散らすことができず、その円錐の上を動かすことしかできない。 そして円錐が平らな壁を切れば、円錐曲線になる。
これがブラシ仕上げの金属が点ではなく筋に光る理由であり、この投影が機械の手跡を運ぶ理由でもある。 壁の像は弧の重ね合わせで、各弧の明るさはその向きに何メートルの溝が 走っているかである。つまり投影は、機械が選んだ進行方向のヒストグラムを 光で描いたものである。
計算は独立に検証した。ひとつの溝がひとつの点から壁に描く軌跡を一般の二次曲線に 当てはめると、相対残差 1.5×10⁻¹⁶、B²−4AC > 0 — 厳密に双曲線である。
| 残った鏡面 | 溝の長さ | 溝が投げた光 | ランプの鏡像 | 比 | |
|---|---|---|---|---|---|
| 8 時間 | 0.517 | 724 m | 1092 | 1511 | 0.72 |
| 80 時間 | 0.351 | 7214 m | 11237 | 1026 | 10.95 |
八時間ではランプの像がまだ溝の光より明るく、壁はランプに支配されている。 八十時間では溝がランプの像の 11 倍を投げる。比で 15 倍の反転である。 しかも溝が10倍になっただけではない — 鏡像そのものが3割暗くなっている。 研磨面が失われていくからである。投影機になるために、鏡であることをやめている。
設置条件: φ400 の円盤を壁に向けて 20° 傾け、壁は 2.2 m 先。ランプは 2.75 m 離れ、 角半径 0.6°(2.75 m での 60 mm のスポット)。入射角 55.6°、鏡像は壁の中心から右 601 mm・上 619 mm に落ちる。 金属は 304 の鏡面仕上げで、屈折率は文献の分散フィット(n 1.36〜1.92、k 2.89〜3.55)。 垂直入射の反射率は 0.623 で、金属らしく 0°から70°までむしろ微減し(0.623 → 0.610)、 最後の1〜2度でだけ 1 に駆け上がる。
溝底の粗さは異方性で、それが弧を守っている
針は自分の経路に沿って金属を塗り延ばすので、溝の床は溝方向にほぼ滑らか (推定 0.65°)で横方向に粗い(16°、比 25:1)。そしてこの向きが決定的である。
断面内で法線を揺らしても n·t = 0 は保たれるので、 反射は同じ円錐の上に留まる。つまり横方向の粗さは光を 弧に沿って動かすだけで、弧を横切ってぼやかすのは小さい溝方向成分 (1.3°)だけである。弧は、等方な粗さを仮定した場合よりずっと頑丈である。
実装は出射光を溝の軸まわりに回すことで行った — この回転は r·t を厳密に 保存する(2000例で 3.3×10⁻¹⁶)。等方の粗さを仮定していた当初の版は、弧を 49 px 横に 潰していた。この表面はそういう振る舞いをしない。
正直に書いておくこと
五つは八時間と八十時間の各一回走行である。反復も、乱数の入れ替えもしていない (規則に乱数を使っていないので、同じ指令からは同じ円盤が厳密に再現される)。 条件間の差の一部は、単に初期条件の違いかもしれない。
「外周では線が半径方向に引き伸ばされている」と以前ここに書いたが、それは逆だった。 長さで重みづけした軸性の秩序変数で測ると(合成した放射状の輻で +0.9997、接線円で −0.9872、 等方なランダムウォークで +0.0021 と検証済み)、最外周の帯は −0.85 — 線は接線方向に走っている。しかも原因は軸の分解能ではない。 縁を避ける項の幅 EDGE_MM だけを 22 / 8 / 2 mm と変えると外側の帯の秩序が −0.300 / −0.157 / −0.219 と動き、境界の届かない内部はどの設定でも等方(+0.013 / −0.031 / −0.020)である。 方向の偏りは、私が書いた境界の規則が作っていた。 軸の非等方性は実在するが、現れ方が違う — どの設定でも変わらない 「接線方向の遅れ 0.21〜0.27」「工具幅の 2.5〜3.2 倍の粗さ」として、 方向を選ぶのではなく細部を消す形で現れる。
光のモデルがいちばん外れているのは、円盤がいちばん光を投げる場所である。
全切削の 69% は環に入っていて、そこは 100% 削られ・隆起ゼロ・平均 21.4 µm 沈んだ平坦な
再切削面である。project.py はどのセルも「幅 0.10 mm の溝+残った鏡面」として
扱うが、環はもう溝の集まりではない。きれいな 30° の壁を過大に見積もっているので、
実物の投影はこのレンダーより拡散的で、弧は弱いはずである。
板の反りも入れていない。1657 mm³ を非対称に(69% を一本の環に)除去した φ400 × 1.5 mm の ステンレス板は平坦に留まらない。1 mm の反りは曲率半径 20 m、すなわち面の傾きが ±10 mrad、 光線の偏向が ±1.15° — ランプの角半径と同等以上である。
回折の却下も甘かった。壁の facet は幅 20 µm しかないので λ/w = 1.6° で、 ランプの角半径と同程度になる(結論「幾何光学で足りる・色は出ない」は変わらないが、 「1度に満たない」という書き方は誤りだった)。円盤の遠い部分同士の相互反射は入れていない。 二回目の反射の偏光は追わず、スカラーの反射率で済ませている。回折は無視した (特徴が波長の約100倍なので、加わるボケは1度に満たず、ランプ自身の角半径 1.6° より小さい)。 そして溝の底の粗さは仮定である — 壁の像のボケの大半はこの一つの数字で決まり、 実測値ではない。
回転軸を 3200 step/rev としたのは仮定である。ここを 12800 にすれば 精密な土地は φ63 から φ16 に縮み、外周の非等方はさらに強くなる。 この作品の主要な数字は、選んだ1つの機構定数に依存している。 実機の分解能が決まれば、すべて描き直しになる。
nesting の身振りは、意図したよりずっと頻繁に上書きされた(八時間で約4300回)。 驚きが絶えず閾値を超えるためで、これも「円盤では驚きが尽きない」の帰結である。 記憶が定着する前に、次の驚きが来る。
そして — これはシミュレーションであり、まだ金属は削られていない。
ファイル
- I. descent被覆0.878・残存1/2.2
- II. phase被覆0.880・残存1/1.2
- III. nesting被覆0.884・残存1/3.7
- IV. imaginary虚部誤差 0.0341
- V. search候補600万を破棄
- エンジン五つの規則と、軸の量子化
- 先端の物理荷重・硬度・加工硬化から深さを出す
- 削り(外周)2mm角・47%が溝・空隙0.020mm³
- 削り(中心付近)同倍率・36%が溝
- 80時間(descent)7214 m・被覆0.901・誤差1/195
- 80時間(search)誤差1/1.12・r=177.4±2.9に64時間
- 溝の方向分布半径帯ごとの接線秩序。環は−0.918
- 投影の記録設置条件とエネルギー収支
- 光学の中核円錐性・可視窓・Fresnel。自己検証つき
- 投影円盤→壁。50万ビンを9秒
- 方向の測定軸性秩序変数(検証つき)
さらに以前: KÖNIGSBERG ・ SIXTEEN HOURS